

Проблема
Предприятие эксплуатировало три металлообрабатывающих станка, каждый из которых работал со своей номенклатурой заготовок. Параллельно в цехе использовался листовой металл и длинномерный металлопрокат значительной массы.
Клиент столкнулся с несколькими взаимосвязанными задачами:
Отсутствие привязки материала к станкам. Заготовки для каждого станка хранились без системы. Оператор тратил время на поиск нужного материала и его доставку к конкретному рабочему месту.
Потребность в двусторонней подаче листа. Планировка цеха предполагала размещение системы хранения листового металла в проходе между зонами, что требовало доступа к стеллажу с обеих сторон.
Хранение тяжелого длинномерного металлопроката. Заготовки массой до 5 тонн на одну позицию требовали специализированного решения с электроприводом для безопасного доступа.
Необходимость воспроизведения европейского решения. Клиент имел фотографии и макеты европейского оборудования, которое хотел получить, но без доступа к оригинальной технической документации.
Задача была комплексной: три разных типа стеллажного оборудования, работающие как единая система хранения для всего производственного цеха.
Запрос заказчика
Клиент сформулировал технические требования:
- Установить 3 стеллажа ДРОВЕР к трем металлообрабатывающим станкам, чтобы каждый стеллаж обслуживал свой станок.
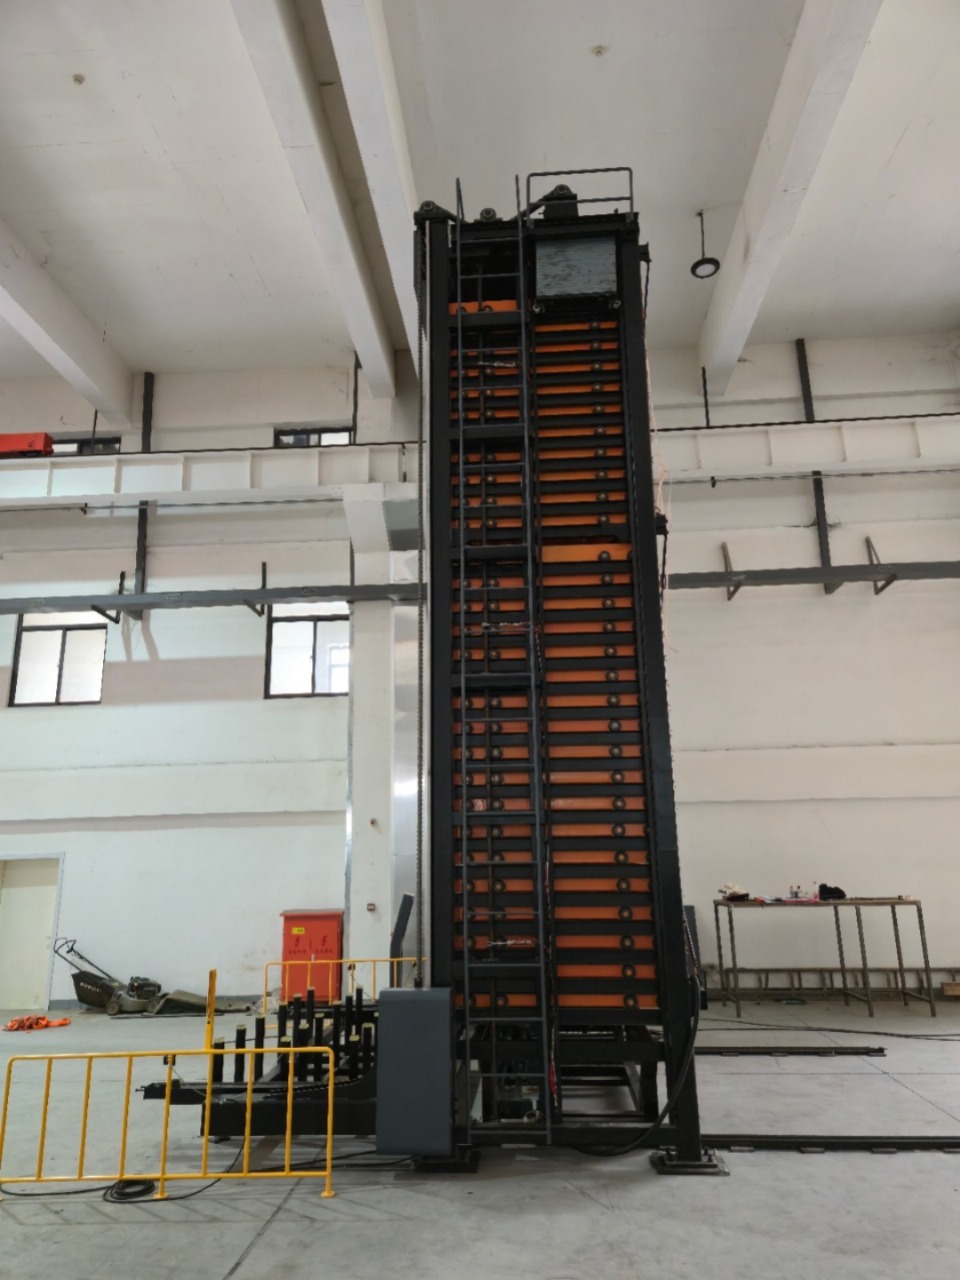
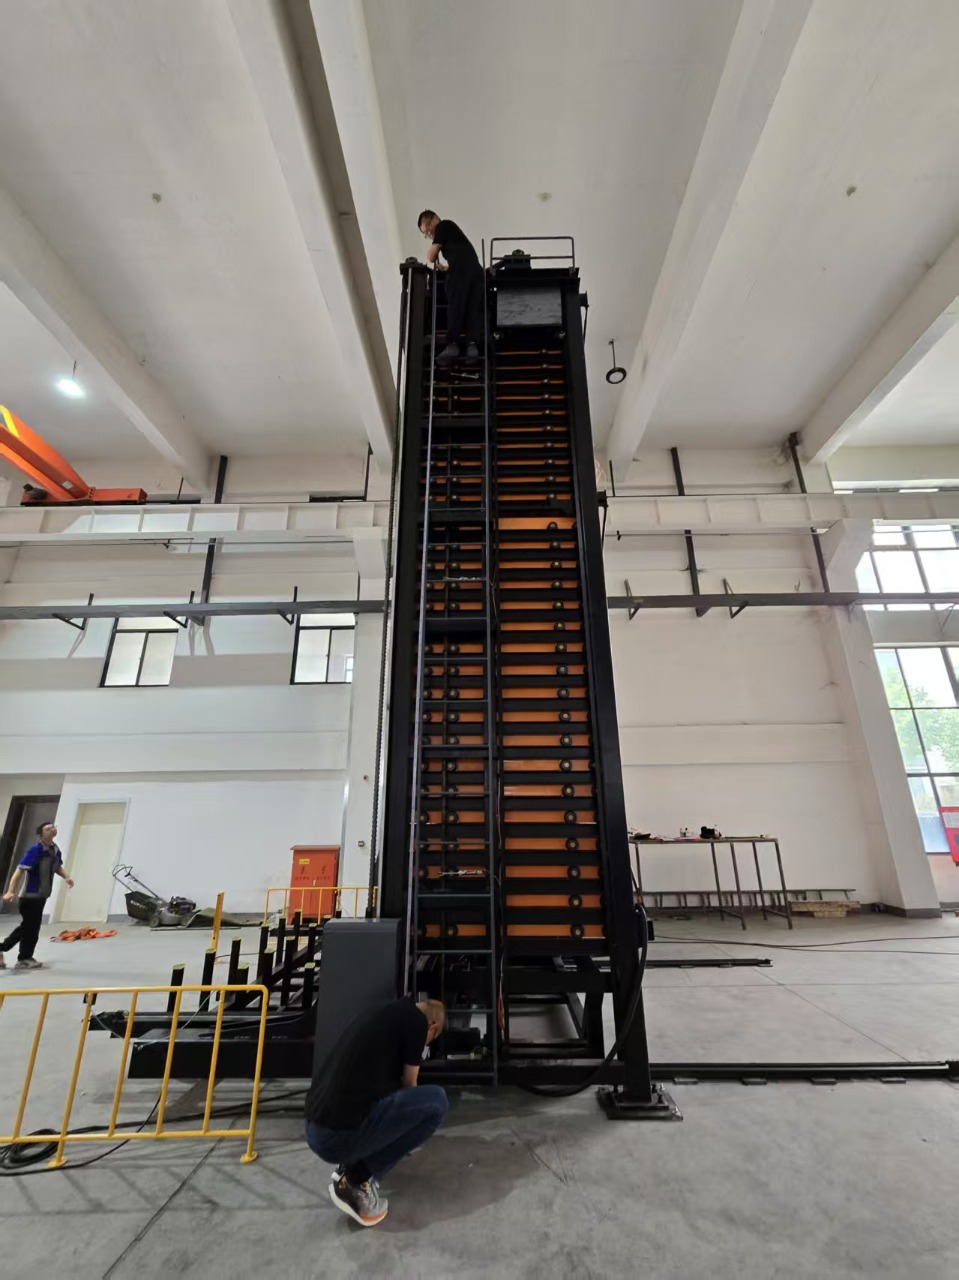
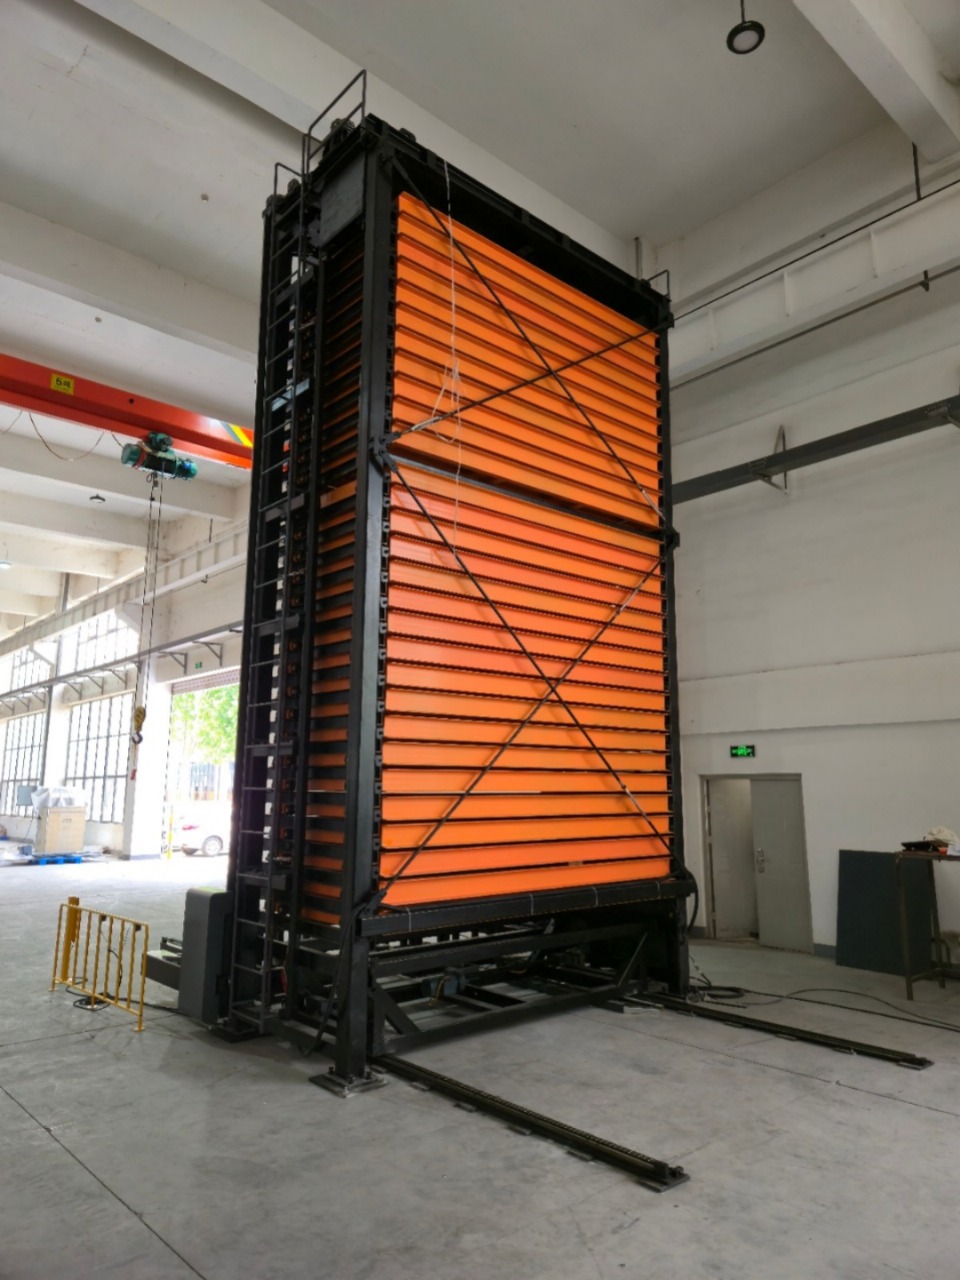
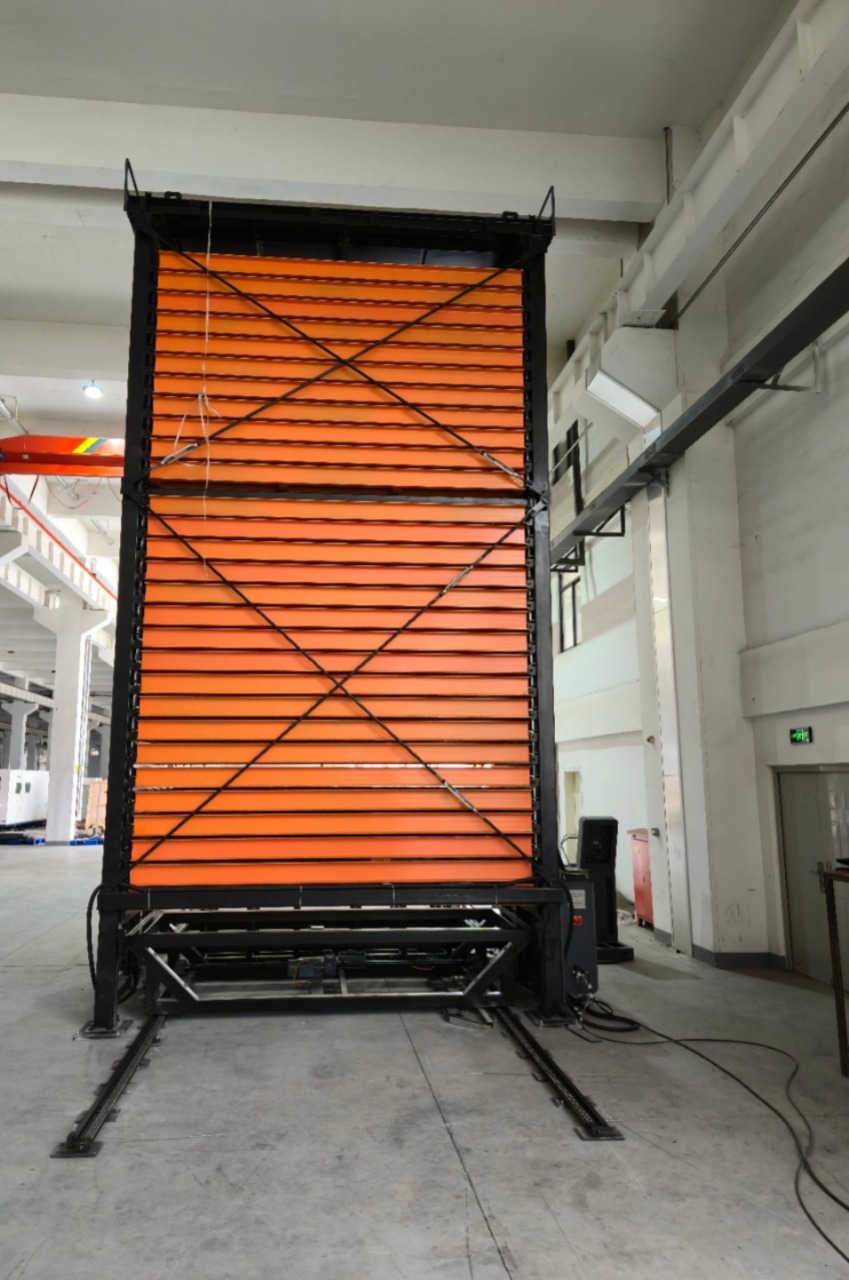
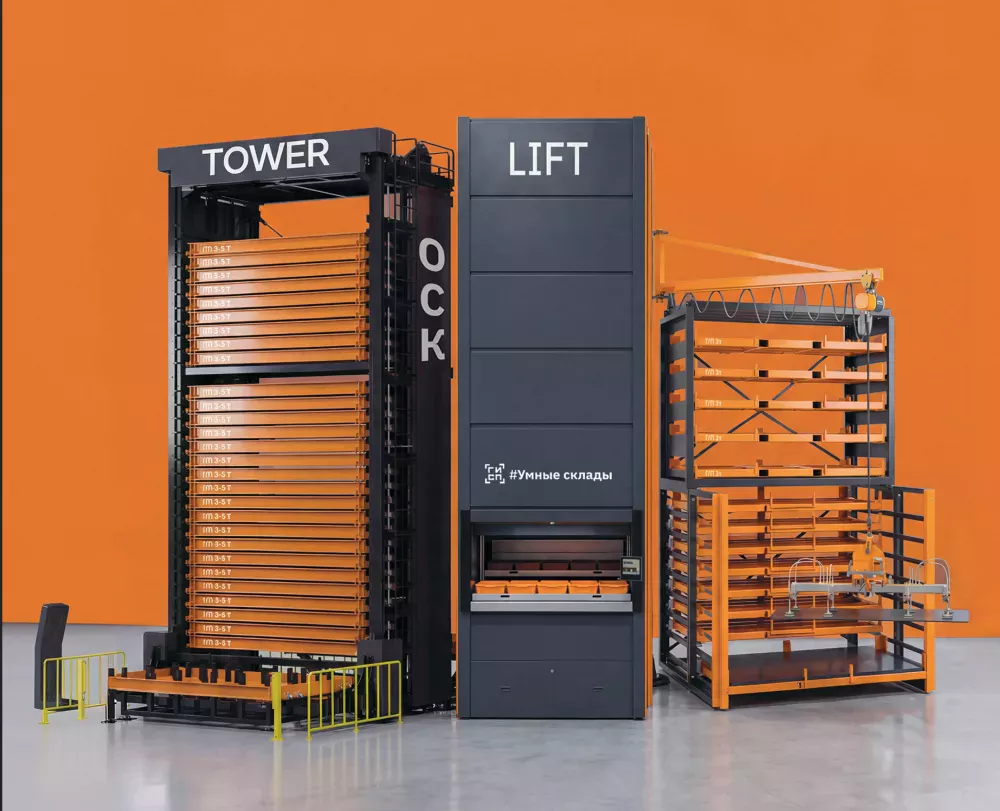
- Спроектировать и установить башню TOWER для хранения листового металла с двусторонней подачей листа.
- Подобрать и поставить консольный стеллаж с электроприводом, грузоподъемность на ячейку 5 тонн, длина 12 метров.
- Выполнить реверс-инжиниринг по макетам и фотографиям европейского оборудования.
Выполненные работы
Реверс-инжиниринг европейского оборудования по фотоматериалам заказчика.
Проектирование трех типов стеллажного оборудования: ДРОВЕР, TOWER и консольного стеллажа.
Расчет несущей способности консольного стеллажа под нагрузку 5 тонн на ячейку.
Производство комплексного стеллажного оборудования на собственных мощностях.
Монтаж и пусконаладочные работы всех систем хранения.
Ход проекта
1
1 этап. Реверс-инжиниринг и проектирование
Получили от заказчика фотоматериалы и макеты европейского оборудования. Провели инженерный анализ конструкций: определили принципы работы механизмов, несущие элементы, принципы распределения нагрузки.
На основе анализа разработали собственные технические решения, адаптированные под конкретные условия производственного цеха заказчика:
ДРОВЕР - три стеллажа на 7 ячеек каждый, привязанных к конкретным станкам. Размещение ячеек оптимизировано под номенклатуру заготовок каждого станка.
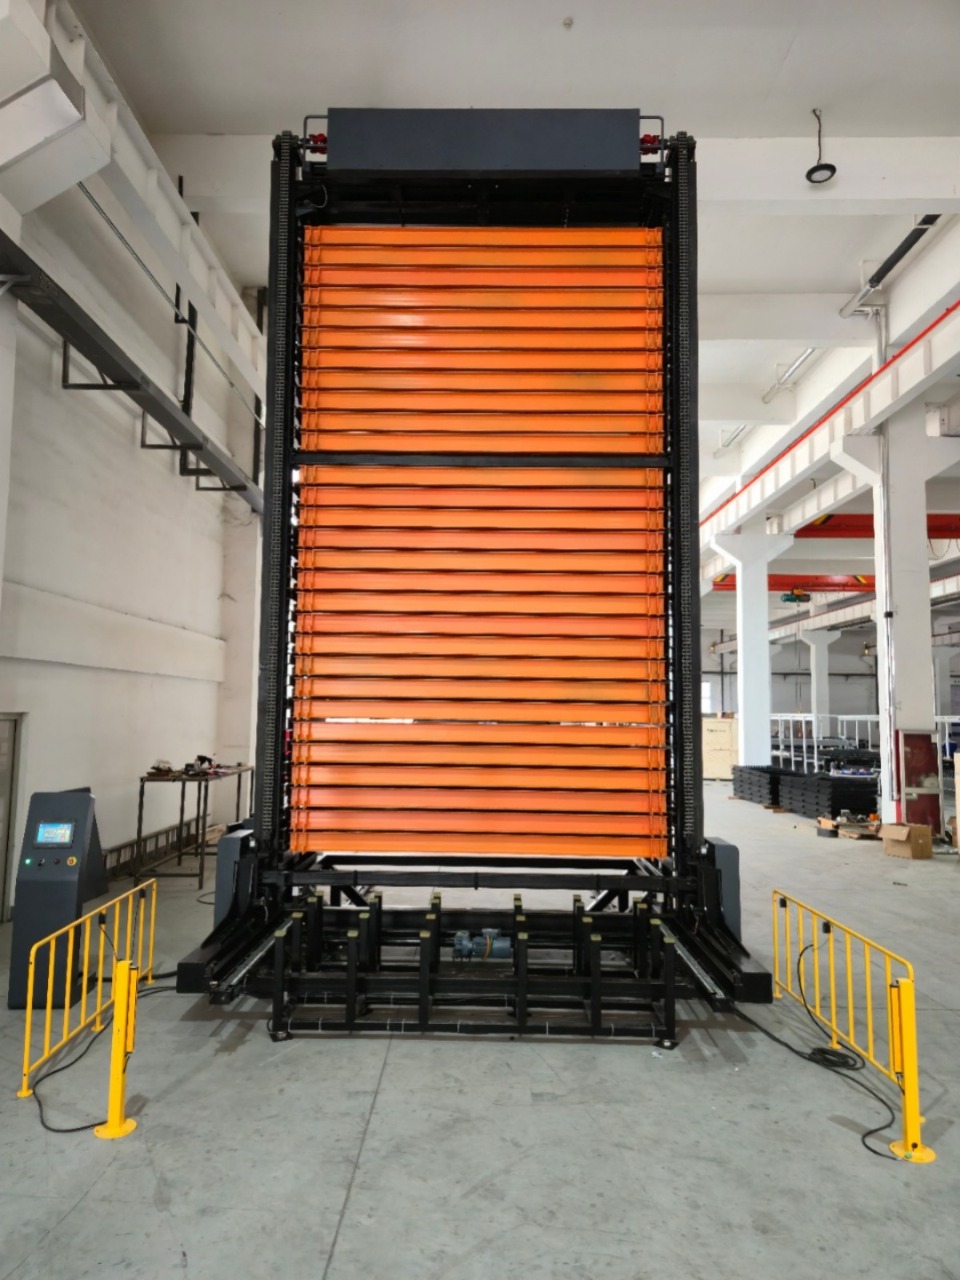
TOWER - автоматизированная система хранения листового металла на 29 ячеек с двусторонней обработкой. Ключевая особенность - возможность подачи листа с любой стороны стеллажа, что критично при установке в проходе цеха.
Консольный стеллаж длиной 12 метров с электроприводами, грузоподъемность 5 тонн на ячейку. Консоли рассчитаны на хранение тяжелого длинномерного металлопроката.
2
2 этап. Расчеты и преодоление технических сложностей
Ключевым вызовом проекта стал расчет консольного стеллажа под нагрузку 5 тонн на ячейку. Консольная конструкция при таких нагрузках создает значительные изгибающие моменты, требующие специальных решений по усилению несущих элементов.
Провели серию инженерных расчетов и моделирования для определения оптимальной конструкции: сечение консолей, способ крепления к стойкам, распределение нагрузки по высоте стеллажа. Разработали конструктив, обеспечивающий необходимую несущую способность с запасом прочности.
Параллельно проектировали систему электроприводов для консольного стеллажа: механизм выдвижения должен обеспечивать плавное перемещение полки с 5-тонным грузом.
3
3 этап. Производство комплексного оборудования
Запустили параллельное производство трех типов стеллажного оборудования. Каждый тип требовал своих производственных компетенций: точная механообработка для TOWER, усиленные сварные конструкции для консолей, выдвижные механизмы для ДРОВЕР.
Провели контрольную сборку каждой единицы оборудования на производстве. Особое внимание уделили испытаниям консольного стеллажа: нагрузочные тесты подтвердили расчетную грузоподъемность.
4
4 этап. Монтаж и ввод в эксплуатацию
Выполнили монтаж всех систем хранения в согласованные сроки. Три стеллажа ДРОВЕР установили непосредственно у соответствующих станков, обеспечив минимальное расстояние подачи материала.
TOWER смонтировали в проходе цеха с обеспечением двустороннего доступа. Настроили автоматику подачи листа и проверили работу системы в обоих направлениях.
Консольный стеллаж установили в зоне хранения длинномерного металлопроката. Провели пусконаладку электроприводов и калибровку системы управления.
Организовали инструктаж операторов по работе с каждым типом оборудования.
Итоги проекта
Комплексная система хранения. Три типа стеллажного оборудования - ДРОВЕР (3 шт. по 7 ячеек), TOWER (29 ячеек с двусторонней подачей) и консольный стеллаж (12 м, 5 т/ячейку) - работают как единая система, закрывающая потребности всего цеха.
Привязка к станкам. Каждый стеллаж ДРОВЕР обслуживает свой металлообрабатывающий станок, что сократило время подачи материала и простои оборудования.
Двусторонняя подача листа. TOWER с двусторонней обработкой решил задачу размещения в проходе цеха: операторы с обеих сторон имеют доступ к листовому металлу.
Успешный реверс-инжиниринг. По фотоматериалам европейского оборудования разработаны и изготовлены аналогичные по функционалу системы хранения, адаптированные под конкретное производство.
Выполнение в срок. Несмотря на техническую сложность консольного стеллажа и комплексность проекта, оборудование запущено в эксплуатацию в согласованные сроки.
Проект продемонстрировал, что замена импортного оборудования не означает компромисс по качеству. Реверс-инжиниринг европейских решений с адаптацией под реальные условия производства позволил получить комплексную систему хранения, полностью закрывающую потребности цеха - от мелких заготовок до 5-тонных длинномеров.
Фотографии проекта