


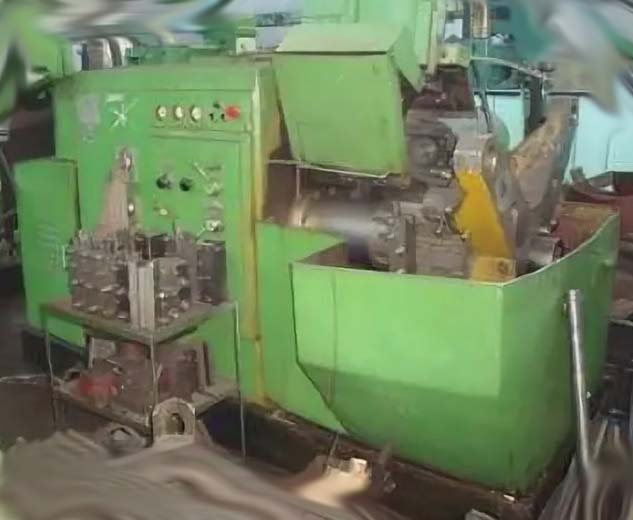
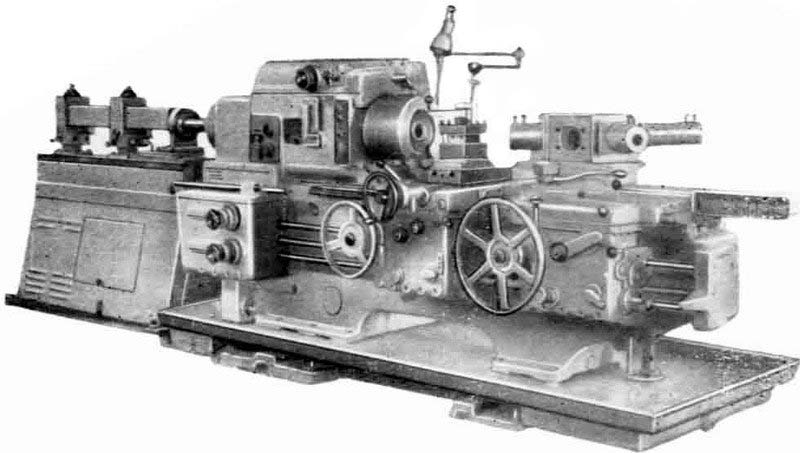
Токарно-револьверные станки
Наименование параметра
1425 | 1А425 | 1М425
Класс точности по ГОСТ 8-82
Н | Н | Н
Наибольший диаметр обрабатываемого изделия, мм
250 | 250 | 250
Наибольшая длина обрабатываемого изделия, мм
175 | 175 | 175
Расстояние от торца шпинделя до грани револьверной головки, мм
365..610 | 365..610
По запросу
Наименование параметра
1М365 | 1П365 | 1365
Наибольший диаметр обрабатываемого изделия над станиной, мм
500 | 500 | 500
Наибольший диаметр обрабатываемого прутка, мм
80 | 80 | 80
Наибольший диаметр обрабатываемого изделия над поперечным суппортом, мм
320 | 320 | 320
Наибольший диаметр обрабатываемого изделия над нижней частью поперечного суппорта, мм
450 | 450 | 450
По запросу
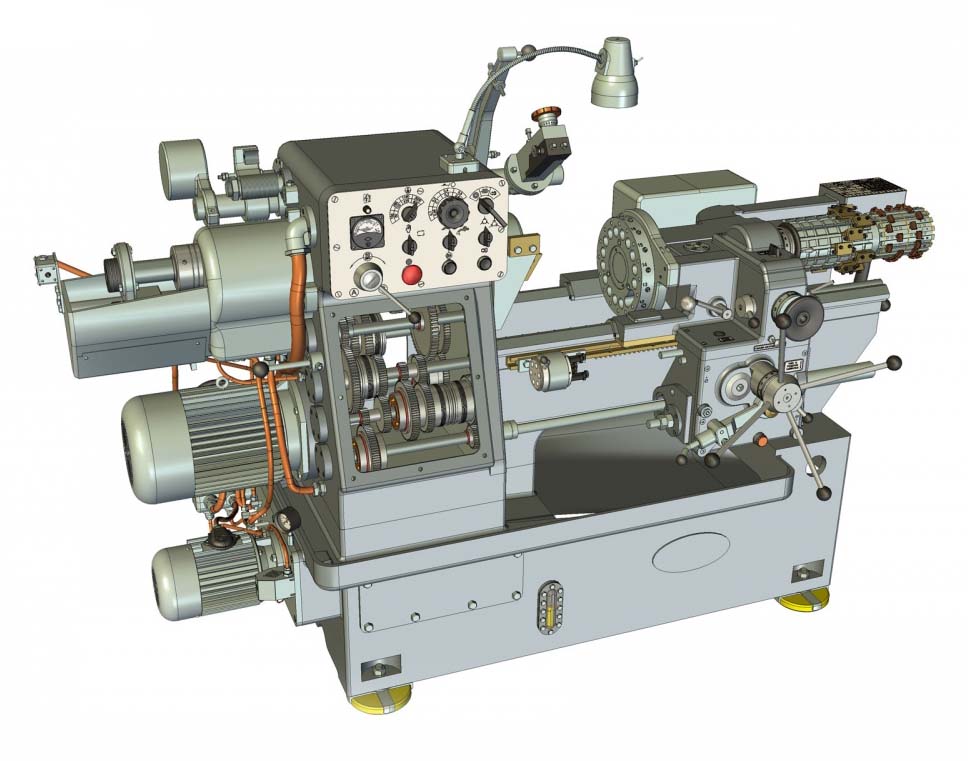
Наименование параметра
1341 | 1К341 | 1Г340п
Класс точности станка Н по ГОСТ 8—71
Н | Н | П
Точность обработки по длине, мм
0,06..0,08
Точность обработки по диаметру, класс
2а
Наибольший диаметр обрабатываемого изделия над станиной, мм
400 | 400 | 400
По запросу
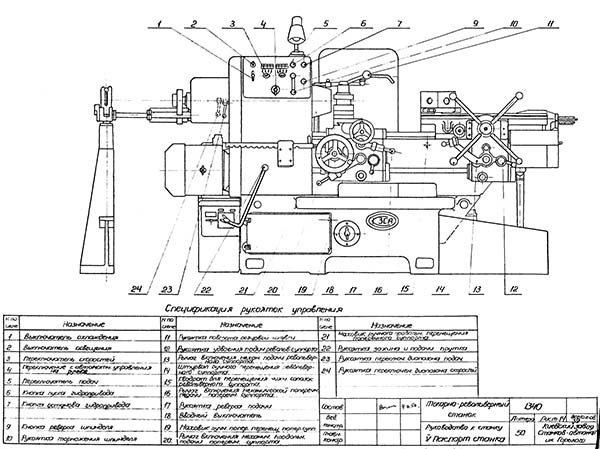
Наименование параметра
1340 | 1341 | 1К341 | 1Г340п
Класс точности станка Н по ГОСТ 8—71
Н | Н | Н | П
Точность обработки по длине, мм
0,06..0,08
Точность обработки по диаметру, класс
2а
Наибольший диаметр обрабатываемого изделия над станиной, мм
400 | 400 | 400 | 400
По запросу
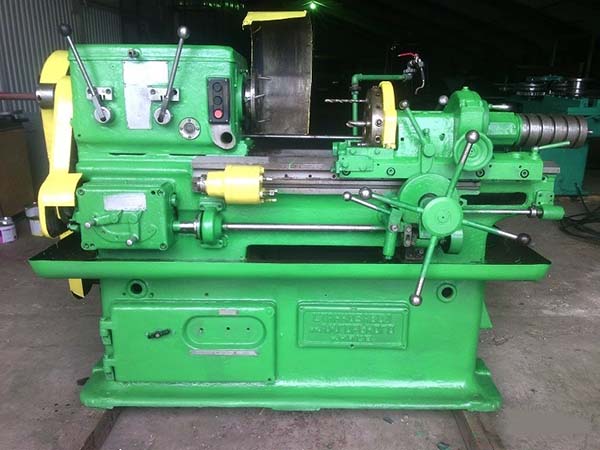
Наименование параметра
1Г340П | 1336м | 1336ир
Наибольший диаметр изделия устанавливаемого над станиной, мм
400 | 420 | 320
Наибольший диаметр изделия обрабатываемого над станиной, мм
230
Наибольший диаметр обрабатываемого изделия над суппортом, мм
380 | 380
Наибольший диаметр обрабатываемого прутка на переднем зажиме, мм
40 | 36
По запросу
Наименование параметра
1Г340П | 1336м | 1336ир
Наибольший диаметр изделия устанавливаемого над станиной, мм
400 | 420 | 320
Наибольший диаметр изделия обрабатываемого над станиной, мм
230
Наибольший диаметр обрабатываемого изделия над суппортом, мм
380 | 380
Наибольший диаметр обрабатываемого прутка на переднем зажиме, мм
40 | 36
По запросу
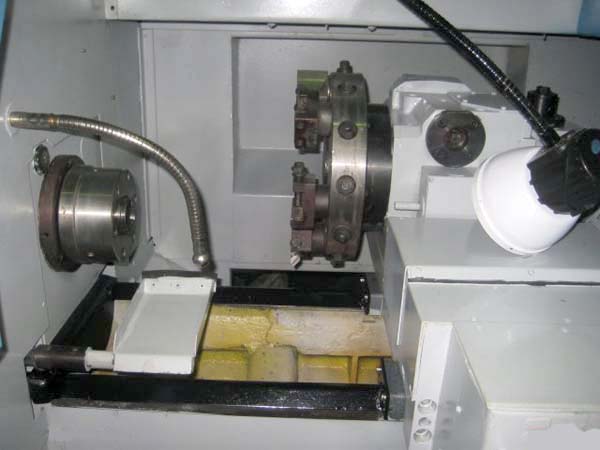
Наименование параметра
1325Ф30
Наибольший диаметр обрабатываемого изделия над станиной, мм
320
Наибольший диаметр обрабатываемого прутка, мм
25
Диаметр отверстия в шпинделе, мм
40
Наибольшая длина обрабатываемого прутка в цанговом зажиме, мм
100
По запросу
Наименование параметра
1П426ДФ3
Наибольший диаметр обрабатываемого изделия над станиной, мм
500
Наибольший диаметр обрабатываемого изделия над суппортом, мм
250
Диаметр зажимных патронов, мм
250; 315
Наибольший диаметр обрабатываемого прутка, мм
65
По запросу
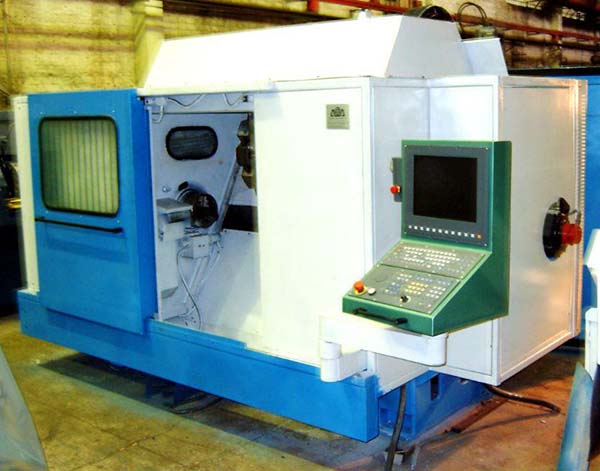
Наименование параметра
1П426ДФ3 | 1П420ПФ40
Наибольший диаметр обрабатываемого изделия над станиной, мм
500 | 450
Наибольший диаметр обрабатываемого изделия, мм
250 | 200
Наибольшая длина обрабатываемого изделия, мм
130
Диаметр зажимных патронов, мм
250; 315 | 200
По запросу
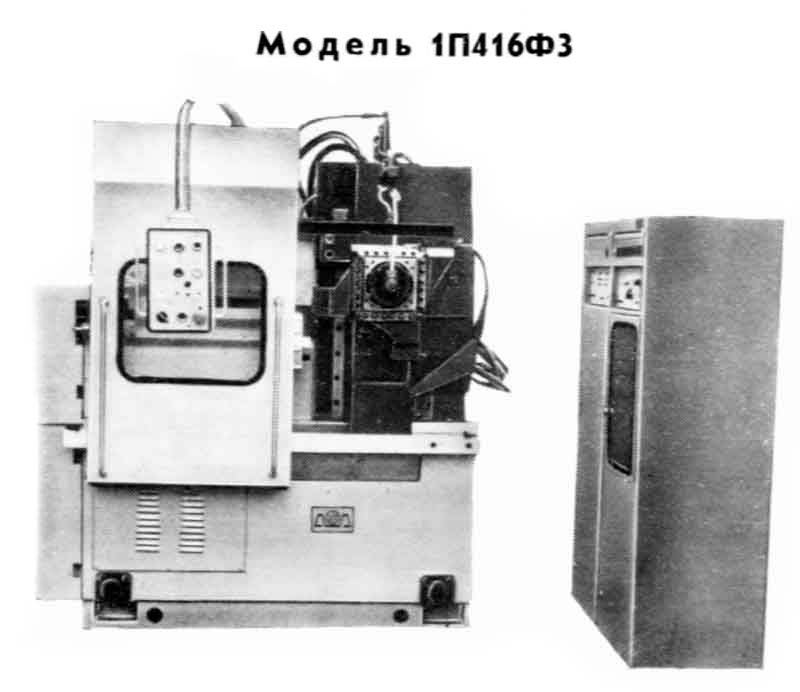
Наименование параметра
1П416Ф3
Класс точности станка Н по ГОСТ 8—71
П
Тип револьверная головки
Гориз. ось
Наибольший диаметр обработки над суппортом, мм
160
Наибольшая длина обраблотки, мм
80
По запросу
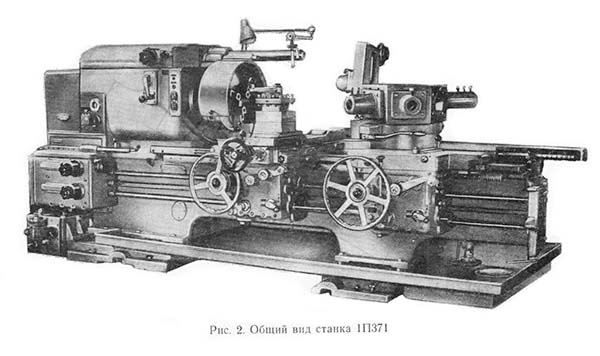
Наименование параметра
1Е365БП | 1П365 | 1П371
Класс точности по ГОСТ 8-82
Н, П (1Е365БП) | Н | Н
Наибольший диаметр обрабатываемого изделия над станиной, мм
500 | 500 | 630
Наибольший диаметр обрабатываемого изделия над поперечным суппортом, мм
330 | 320 | 420
Высота центров, мм
250 | 250 | 315
По запросу
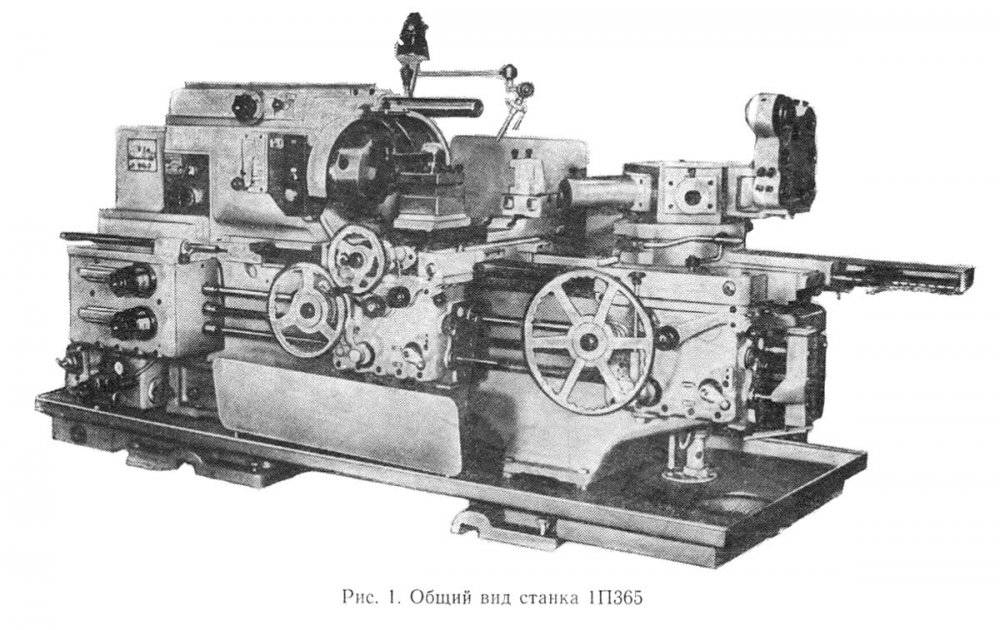
Наименование параметра
1Е365БП | 1П365 | 1П371
Класс точности по ГОСТ 8-82
Н, П (1Е365БП) | Н | Н
Наибольший диаметр обрабатываемого изделия над станиной, мм
500 | 500 | 630
Наибольший диаметр обрабатываемого изделия над поперечным суппортом, мм
330 | 320 | 420
Высота центров, мм
250 | 250 | 315
По запросу
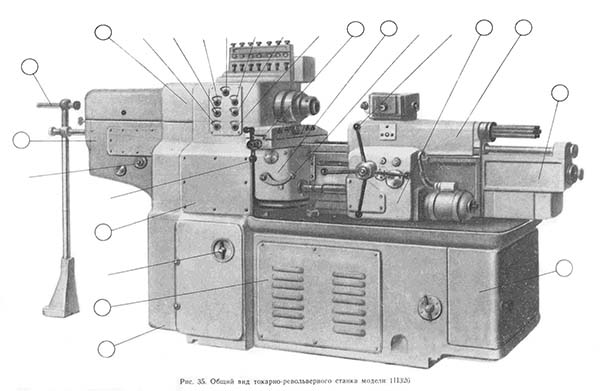
Модель
1П326
Тип оборудования
Токарно-револьверные станки
Основные параметры
Ø 25 х 140, Алапаевск
По запросу
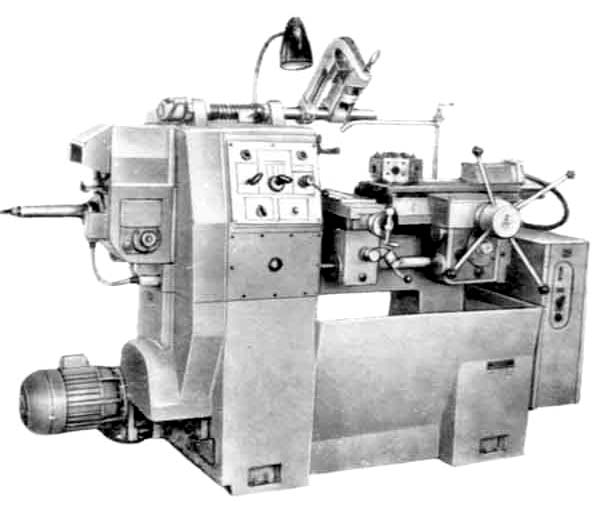
Наименование параметра
1Н318 | 1Н325 | 1Г325 | 1Д325п
Класс точности станка Н по ГОСТ 8—71
Н | Н | Н | П
Наибольший диаметр обрабатываемого изделия над станиной, мм
250 | 320 | 320 | 320
Наибольший диаметр круглого обрабатываемого прутка на переднем зажиме (в цанге), мм
18 | 25 | 25 | 25
Наибольшая сторона квадрата обрабатываемого прутка, мм
12 | 17 | 17 | 17
По запросу
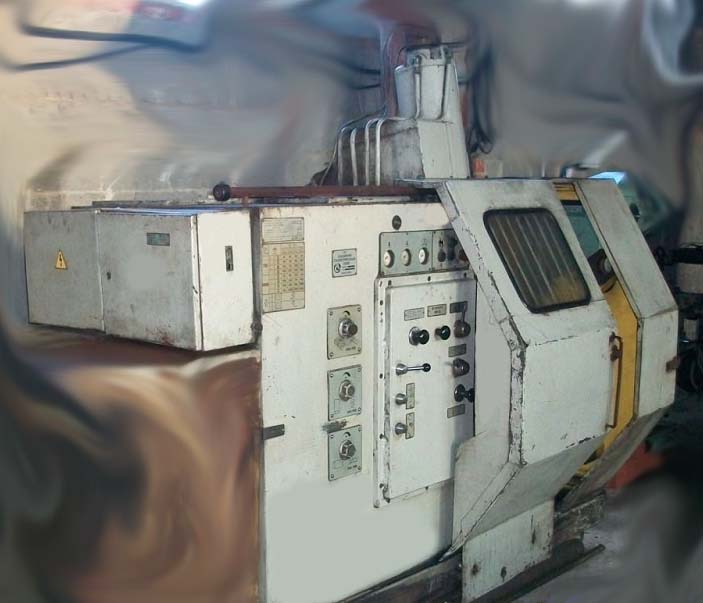
Наименование параметра
1425 | 1А425 | 1М425
Класс точности по ГОСТ 8-82
Н | Н | Н
Наибольший диаметр обрабатываемого изделия, мм
250 | 250 | 250
Наибольшая длина обрабатываемого изделия, мм
175 | 175 | 175
Расстояние от торца шпинделя до грани револьверной головки, мм
365..610 | 365..610
По запросу
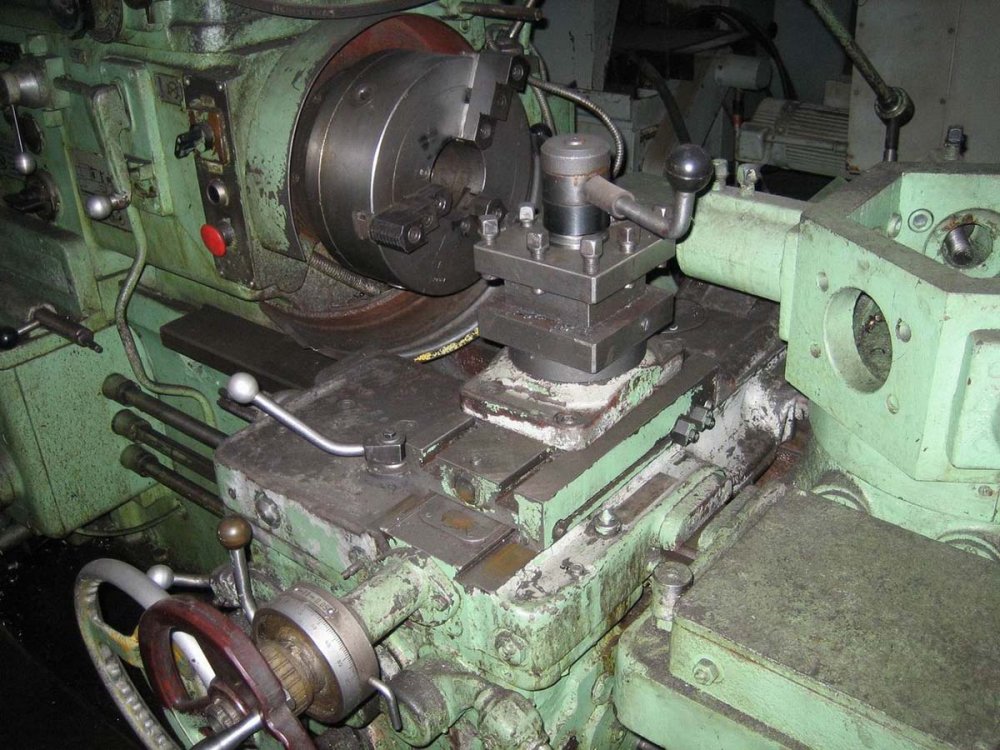
Наименование параметра
1М365 | 1П365 | 1П371
Наибольший диаметр обрабатываемого изделия над станиной, мм
500 | 500 | 630
Наибольший диаметр обрабатываемого изделия над поперечным суппортом, мм
320 | 320 | 420
Высота центров, мм
250 | 250 | 315
Расстояние от торца шпинделя до револьверной головки, мм
275..1000 | 275..1000 | 320..1400
По запросу
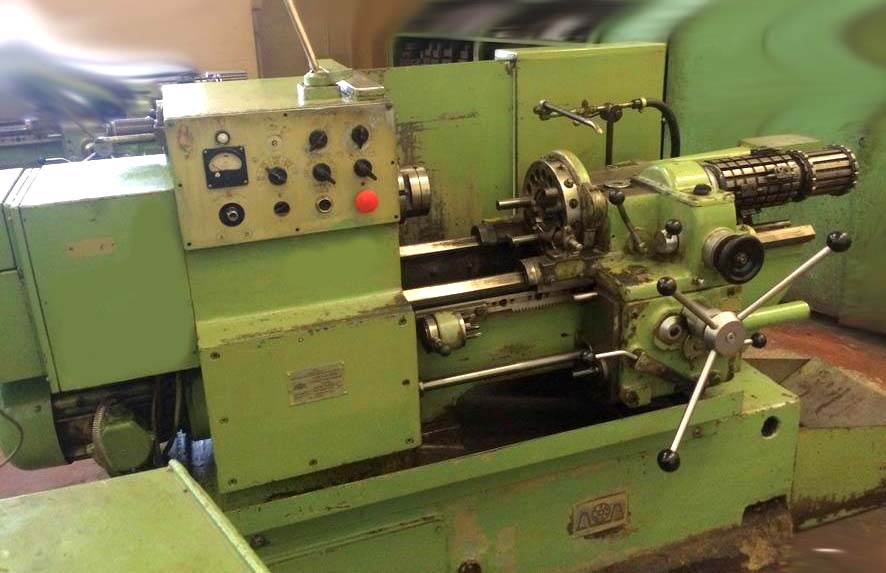
Наименование параметра
1Н318 | 1Н325 | 1Г325 | 1Д325п
Класс точности станка Н по ГОСТ 8—71
Н | Н | Н | П
Наибольший диаметр обрабатываемого изделия над станиной, мм
250 | 320 | 320 | 320
Наибольший диаметр круглого обрабатываемого прутка на переднем зажиме (в цанге), мм
18 | 25 | 25 | 25
Наибольшая сторона квадрата обрабатываемого прутка, мм
12 | 17 | 17 | 17
По запросу
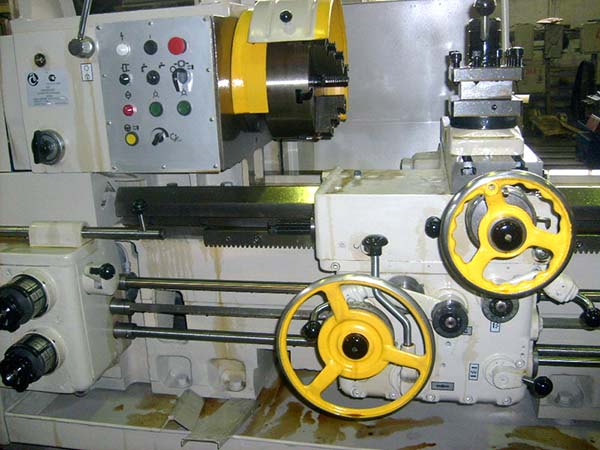
Наименование параметра
1341 | 1К341 | 1Г340п
Класс точности станка Н по ГОСТ 8—71
Н | Н | П
Точность обработки по длине, мм
0,06..0,08
Точность обработки по диаметру, класс
2а
Наибольший диаметр обрабатываемого изделия над станиной, мм
400 | 400 | 400
По запросу
Наименование параметра
1Е365БП | 1П365 | 1П371
Класс точности по ГОСТ 8-82
Н, П (1Е365БП) | Н | Н
Наибольший диаметр обрабатываемого изделия над станиной, мм
500 | 500 | 630
Наибольший диаметр обрабатываемого изделия над поперечным суппортом, мм
330 | 320 | 420
Высота центров, мм
250 | 250 | 315
По запросу
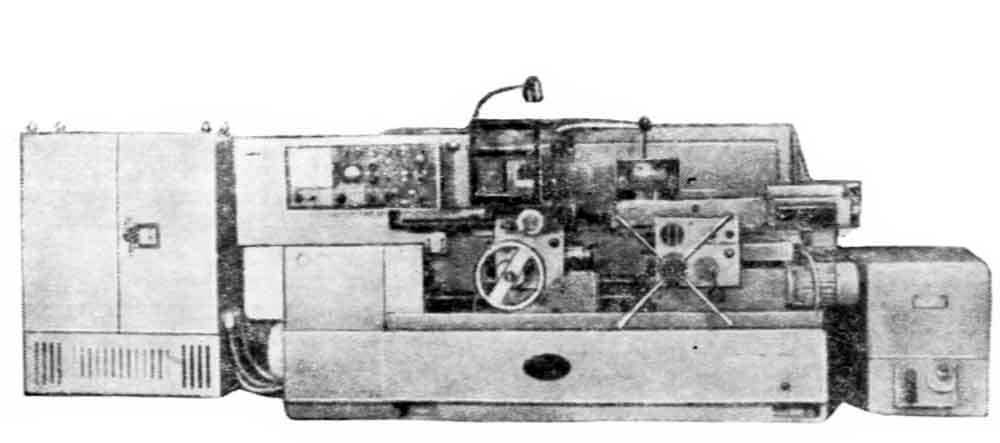
Наименование параметра
1341 | 1К341 | 1Д340П | 1Е340П | 1Г340П
Класс точности станка Н по ГОСТ 8—71
Н | Н | П | П | П
Тип револьверная головки
гориз.ось | гориз.ось | гориз.ось | верт.ось | гориз.ось
Точность обработки по длине, мм
0,06..0,08
Точность обработки по диаметру, класс
2а
По запросу
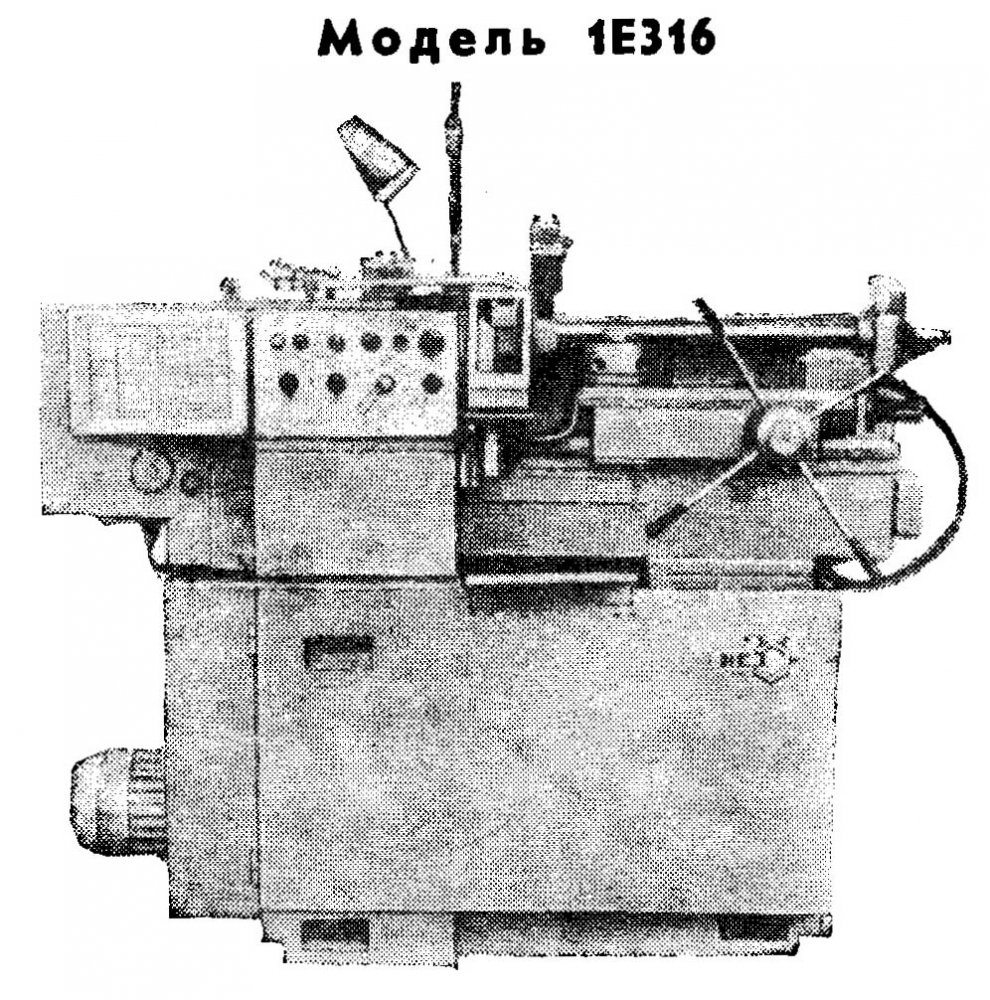
Наименование параметра
1Н318 | 1Н325 | 1Г325 | 1Д325п
Класс точности станка Н по ГОСТ 8—71
Н | Н | Н | П
Наибольший диаметр обрабатываемого изделия над станиной, мм
250 | 320 | 320 | 320
Наибольший диаметр круглого обрабатываемого прутка на переднем зажиме (в цанге), мм
18 | 25 | 25 | 25
Наибольшая сторона квадрата обрабатываемого прутка, мм
12 | 17 | 17 | 17
По запросу
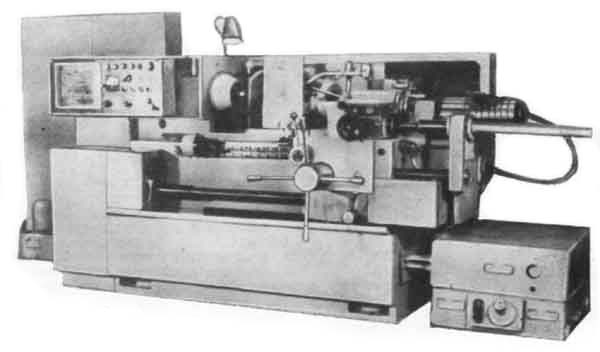
Наименование параметра
1341 | 1К341 | 1Д340П | 1Е340П | 1Г340П
Класс точности станка Н по ГОСТ 8—71
Н | Н | П | П | П
Тип револьверная головки
гориз.ось | гориз.ось | гориз.ось | верт.ось | гориз.ось
Точность обработки по длине, мм
0,06..0,08
Точность обработки по диаметру, класс
2а
По запросу
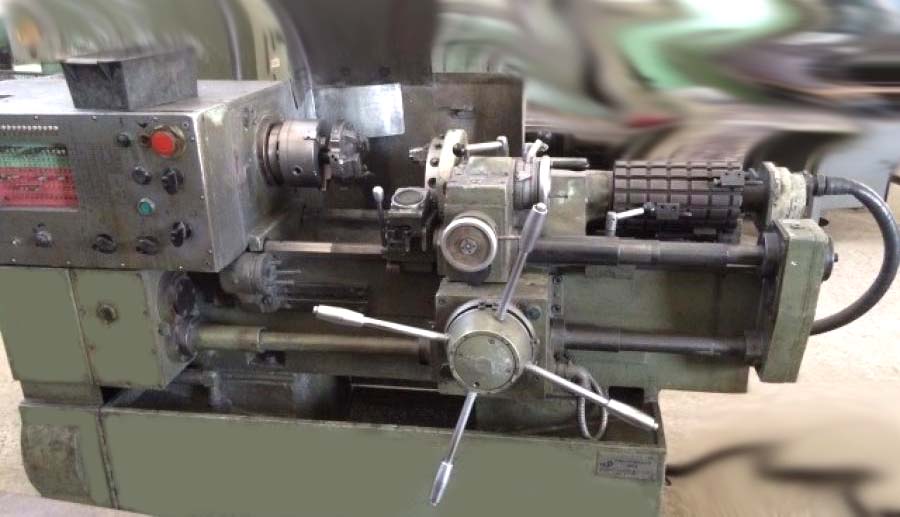
Наименование параметра
1Н325 | 1Г325 | 1Д325п
Класс точности станка Н по ГОСТ 8—71
Н | Н | П
Наибольший диаметр обрабатываемого изделия над станиной, мм
320 | 320 | 320
Наибольший диаметр круглого обрабатываемого прутка на переднем зажиме (в цанге), мм
25 | 25 | 25
Наибольшая сторона квадрата обрабатываемого прутка, мм
17 | 17 | 17
По запросу
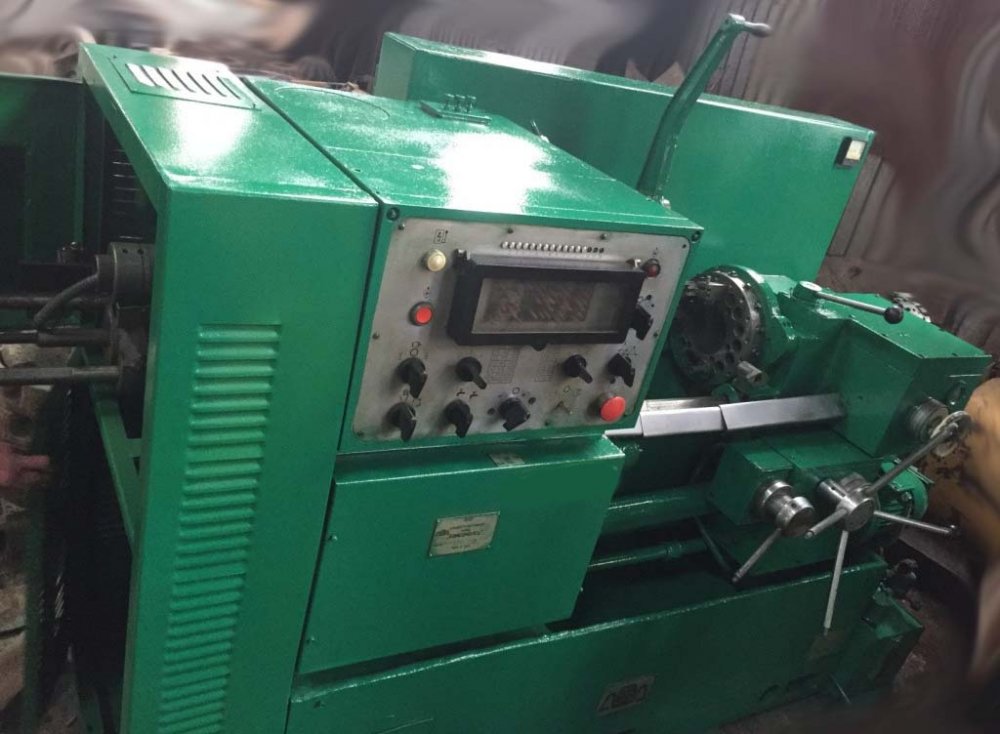
Наименование параметра
1341 | 1К341 | 1Г340п
Класс точности станка Н по ГОСТ 8—71
Н | Н | П
Точность обработки по длине, мм
0,06..0,08
Точность обработки по диаметру, класс
2а
Наибольший диаметр обрабатываемого изделия над станиной, мм
400 | 400 | 400
По запросу
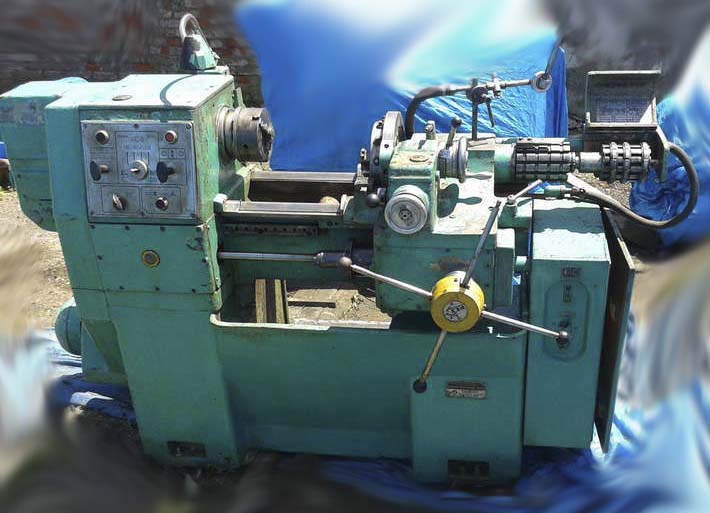
Наименование параметра
1Н325 | 1Г325 | 1Д325п
Класс точности станка Н по ГОСТ 8—71
Н | Н | П
Наибольший диаметр обрабатываемого изделия над станиной, мм
320 | 320 | 320
Наибольший диаметр круглого обрабатываемого прутка на переднем зажиме (в цанге), мм
25 | 25 | 25
Наибольшая сторона квадрата обрабатываемого прутка, мм
17 | 17 | 17
По запросу
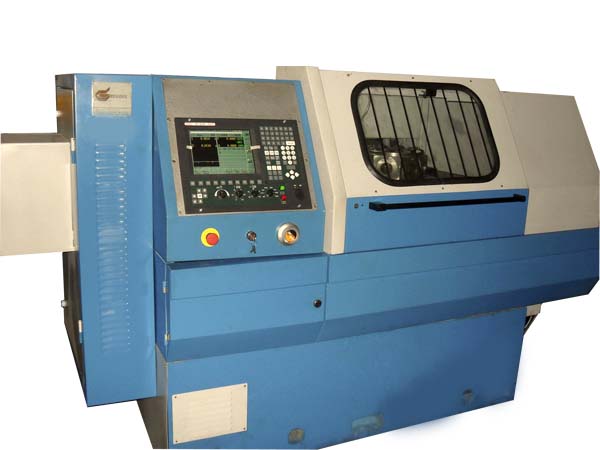
Наименование параметра
1В340Ф30
Обозначение системы ЧПУ
НЦ-31
Наибольший диаметр обрабатываемого изделия над станиной, мм
400
Наибольший диаметр обрабатываемого прутка на переднем зажиме, мм
50
Наибольший диаметр обрабатываемого прутка в зажимной и подающей трубе, мм
40
По запросу
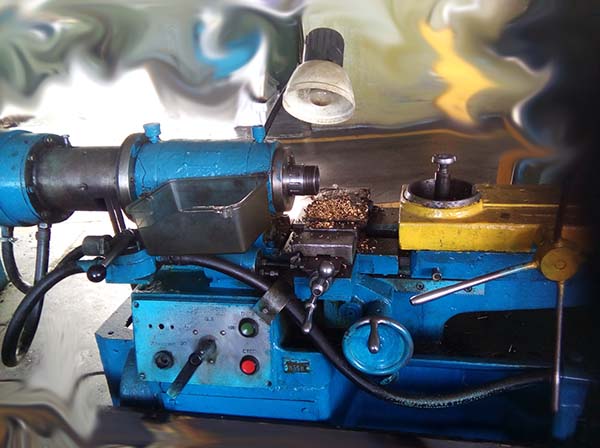
Наименование параметра
1А318 | 1Б318 | 1Н318
Класс точности станка Н по ГОСТ 8—71
Н | Н | Н
Наибольший диаметр обрабатываемого изделия над станиной, мм
250 | 250 | 250
Наибольший диаметр обрабатываемого изделия над суппортом, мм
130 | 130
Расстояние от торца шпинделя до плоскости револьверной головки, мм
95..250 | 95..250 | 90..250
По запросу
Наименование параметра
1425 | 1А425 | 1М425
Класс точности по ГОСТ 8-82
Н | Н | Н
Наибольший диаметр обрабатываемого изделия, мм
250 | 250 | 250
Наибольшая длина обрабатываемого изделия, мм
175 | 175 | 175
Расстояние от торца шпинделя до грани револьверной головки, мм
365..610 | 365..610
По запросу
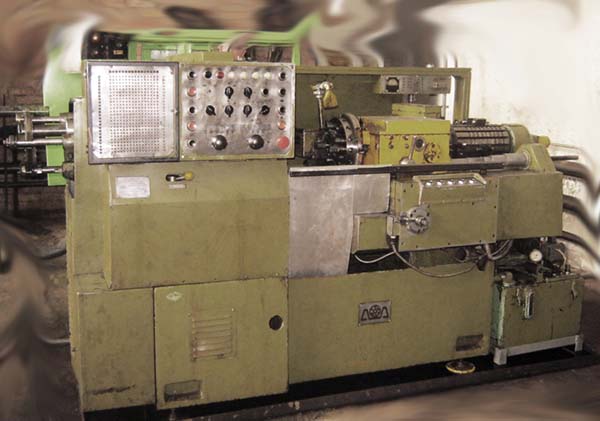
Наименование параметра
1341 | 1К341 | 1А341ц
Класс точности станка Н по ГОСТ 8—71
Н | Н | Н
Наибольший диаметр обрабатываемого изделия над станиной, мм
400 | 400 | 400
Наибольший диаметр обрабатываемого изделия над суппортом, мм
380 | 380 | 380
Наибольший диаметр обрабатываемого прутка на переднем зажиме, мм
40 | 40 | 40
По запросу
Каталог: Токарно-револьверные станки. Характеристики, фотографии, оформление заказа и вопросы специалистам ОСК.