


01 / 01
Арт. BMC-H 110L
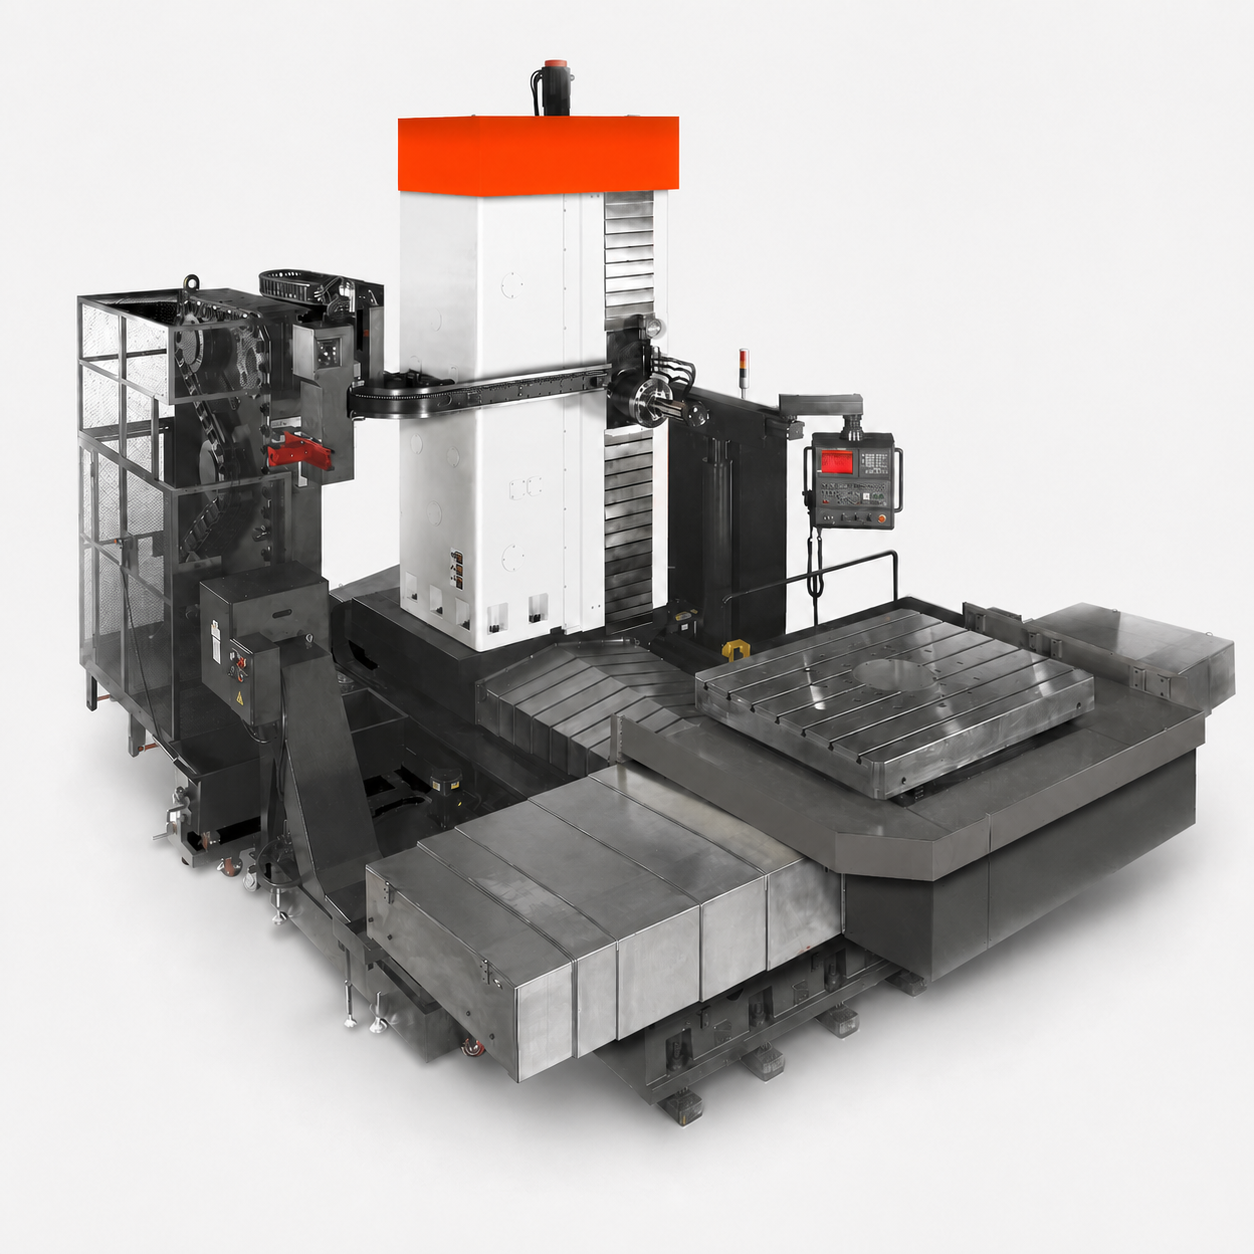
Горизонтально-расточной станок BMC-H 110L
Облегчённый горизонтально-расточной станок со шпинделем диаметром 110 мм, столом грузоподъёмностью 5 т и ходом пиноли W 550 мм.
Технические характеристики
- Диаметр зоны обработки D
- 1200 мм
- Высота зоны обработки H
- 1650 мм
- Размер стола
- 1000 × 1250 / 1250 × 1400 мм
- Макс. нагрузка на стол
- 5 т
- Диаметр шпинделя
- Ø110 мм
- Диаметр расточной планшайбы
- - / Ø630 мм
- Конус шпинделя
- ISO 7:24 NO.50
- Тип штревеля
- JT50 / BT50
- Скорость вращения шпинделя
- 10–2500 об/мин
- Скорость вращения расточной планшайбы
- - / 10–200 об/мин
- Мощность шпинделя
- 17 / 20,4 кВт
- Момент шпинделя
- 1300 / 1600 Н·м
- Ход по оси X
- 2000 мм
- Ход по оси Y
- 1500 мм
- Ход по оси Z
- 1200 мм
- Ход по оси W
- 550 мм
- Ход по оси U
- - / 140 мм
- Индексация паллеты
- 0,001 × 360 °
- Расстояние от оси шпинделя
- 60–1560 / 30–1530 мм
- Расстояние от торца шпинделя до центра стола
- 350 / 487 мм
- Макс. подачи резания по осям X/Y/Z
- 1–6000 мм/мин
- Макс. подачи резания по оси W
- 1–2000 мм/мин
- Макс. подачи резания по оси U
- - / 1–1000 мм/мин
- Макс. подачи резания по оси B
- 0–1 об/мин
- Ускоренный ход по осям X/Y/Z
- 9 м/мин
- Ускоренный ход по оси W
- 2,4 м/мин
- Ускоренный ход по оси U
- - / 2,4 м/мин
- Ускоренный ход по оси B
- 2 об/мин
- Точность позиционирования по осям X/Y/Z
- X:0,02 / 0,016 Y,Z:0,018 / 0,015 мм
- Точность позиционирования по оси W
- 0,02 мм
- Точность позиционирования по оси U
- - / 0,032 мм
- Точность повторяемости по осям X/Y/Z
- X:0,011 YZ:0,01 мм
- Точность повторяемости по оси W
- 0,016 мм
- Точность повторяемости по оси U
- - / 0,018 мм
- Точность повторяемости по оси B
- 7 "
Описание
BMC-H 110L — облегчённое исполнение для растачивания, сверления, зенкерования, резьбонарезания и фрезерных операций. Рабочие ходы X/Y/Z составляют 2000/1500/1200 мм, ход W — 550 мм. Шпиндель диаметром 110 мм работает в диапазоне 10–2500 об/мин и развивает момент 1300/1600 Н·м.
Стол предлагается в размерах 1000×1250 или 1250×1400 мм и принимает нагрузку до 5 т; его угловое позиционирование задаётся с шагом 0,001°. Коробчатые направляющие скольжения применены по осям X, Y и Z, шарико-винтовые пары предварительно нагружены, а инструмент зажимается тарельчатыми пружинами и освобождается гидравлически.
Специалист
Дмитрий Орлов
Бренд-менеджер