


Выбор шага зубьев для заготовок
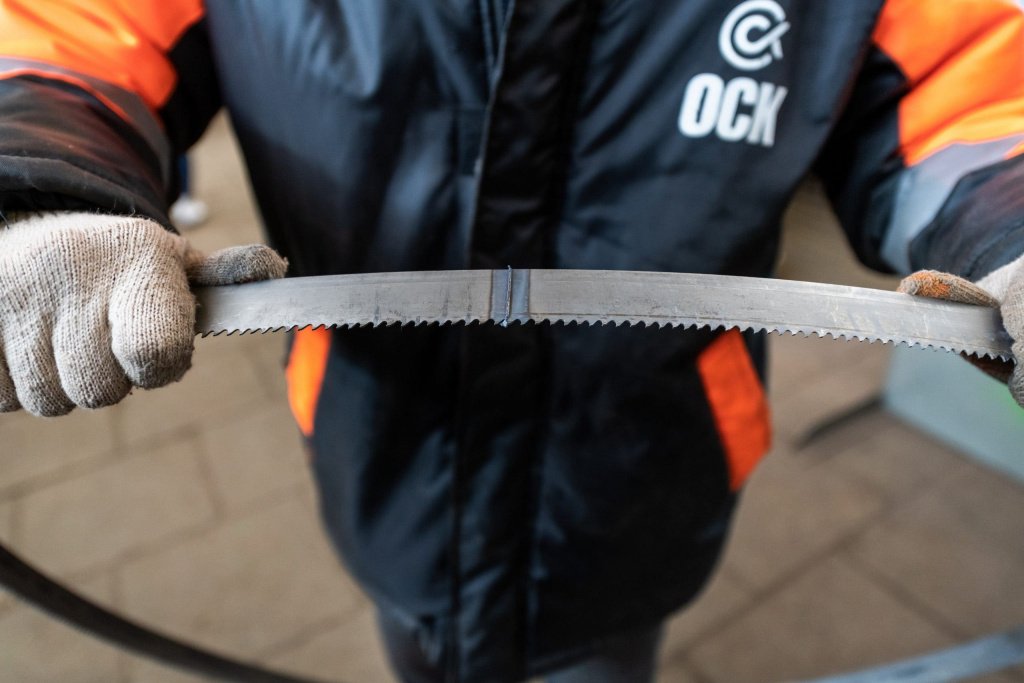
В данной статье рассмотрим как подобрать подходящий шаг зубьев для заготовок
Выбор шага зубьев ленточной пилы – это ключевой фактор, влияющий на производительность, качество реза, долговечность инструмента. От него зависит скорость, точность и плавность распиловки, а также устойчивость к перегреву, износу пильного полотна.
На что влияет выбор шага зубьев:
- Скорость резки. Чем больше расстояние между зубьями, тем быстрее идет процесс распиловки. Однако, при этом могут ухудшиться точность и чистота реза.
- Качество реза. Короткое расстояние между пиковыми точками резцов обеспечивает более точный и чистый рез, но при этом скорость распиловки снижается.
- Износ пильного полотна. Выбор пилы с неподходящими для конкретной задачи параметрами может привести к переполнению впадин между зубьями стружкой, что ускорит износ инструмента.
- Вибрация. Переменный шаг эффективно снижает вибрацию при распиловке, особенно при работе с толстыми заготовками.
Выбор шага зуба для монолитных заготовок
Для распиловки монолитных заготовок используют два основных типа шага:
- Постоянный. Все зубья имеют одинаковый профиль, расположены на одинаковом расстоянии друг от друга. Данный тип полотен устарел и практически не используется для резки металлов.
- Переменный. Зубья расположены на разном расстоянии друг от друга, что позволяет снизить вибрацию, улучшить качество реза. Переменный шаг обозначается через дефис с указанием самого крупного и самого мелкого шага (например, 4/8 TPI). Такие полотна способны обрабатывать почти все материалы, они подходят для работы в сложных условиях: вибрации, удары, необходимость распилить отдельный элемент целой конструкции.
Выбор шага зуба для профильных заготовок
При работе с профильными заготовками (трубы, уголки, швеллеры) на выбор полотна влияет не только толщина материала, но и его форма. Для определения подходящего полотна для резки можно воспользоваться специальной таблицей:
Таблица позволяет легко определить оптимальные параметры под конкретный профиль, учитывая его максимальные размеры и толщину стенки.
Важно помнить:
- Для более быстрой резки можно использовать ближайший больший шаг зубьев.
- Использовать меньшие показатели не рекомендуется, поскольку переполнение впадин между зубьями стружкой приведет к быстрому износу полотна.
При пакетной резке нужно учитывать профиль трубы, а также толщину стенок. При работе с круглыми трубами параметр рассчитывается по формуле: толщина одной стенки умноженная на два. При распиловке квадратных или прямоугольных труб берется ширина всей детали плюс толщина стенок.
| S - толщина стенки, мм | B - Диаметр в мм / TPI - число зубьев на дюйм | |||||||||||
| 20 | 40 | 60 | 80 | 100 | 120 | 150 | 200 | 300 | 500 | 750 | 1000 | |
| 2 | 10-14 | 10-14 | 10-14 | 10-14 | 10-14 | 10-14 | 10-14 | 10-14 | 8-12 | 6-10 | 5-8 | 5-8 |
| 3 | 10-14 | 10-14 | 10-14 | 10-14 | 10-14 | 10-14 | 8-12 | 8-12 | 6-10 | 5-8 | 4-6 | 4-6 |
| 4 | 10-14 | 10-14 | 10-14 | 10-14 | 8-12 | 8-12 | 6-10 | 6-10 | 5-8 | 4-6 | 4-6 | 4-6 |
| 5 | 10-14 | 10-14 | 10-14 | 8-12 | 6-10 | 6-10 | 6-10 | 5-8 | 4-6 | 4-6 | 4-6 | 3-4 |
| 6 | 10-14 | 8-12 | 8-12 | 8-12 | 6-10 | 6-10 | 5-8 | 5-8 | 4-6 | 4-6 | 3-4 | 3-4 |
| 8 | 6-10 | 6-10 | 6-10 | 5-8 | 5-8 | 5-8 | 4-6 | 4-6 | 3-4 | 3-4 | 3-4 | |
| 10 | 6-10 | 6-10 | 5-8 | 5-8 | 5-8 | 4-6 | 4-6 | 4-6 | 3-4 | 3-4 | 3-4 | |
| 12 | 5-8 | 5-8 | 5-8 | 4-6 | 4-6 | 4-6 | 4-6 | 3-4 | 3-4 | 2-3 | 2-3 | |
| 15 | 5-8 | 4-6 | 4-6 | 4-6 | 3-4 | 3-4 | 3-4 | 2-3 | 2-3 | 2-3 | ||
| 20 | 4-6 | 4-6 | 4-6 | 3-4 | 3-4 | 3-4 | 2-3 | 2-3 | 2-3 | 2-3 | ||
| 30 | 3-4 | 3-4 | 3-4 | 2-3 | 2-3 | 2-3 | 2-3 | 1,5-2 | 1,5-2 | |||
| 50 | 3-4 | 2-3 | 2-3 | 2-3 | 1,5-2 | 1,5-2 | 1,5-2 | |||||
| 75 | 1,5-2 | 1,5-2 | 1,5-2 | 1,5-2 | 1--1,5 | |||||||
| 100 | 1--1,5 | 1--1,5 | 1--1,5 | |||||||||
| 150 | 1--1,5 | 1--1,5 | 1--1,5 | |||||||||
| 200 | 1--1,5 | 1--1,5 | 1--1,5 | |||||||||
Дополнительно
Ленточнопильные полотна по металлу можно купить в компании ОСК. Напишите на почту info@osk-group.ru или по телефону 8 (800) 301-01-59, наши менеджеры свяжутся с вами!