


Как сварить ленточную пилу: технология сварки полотна
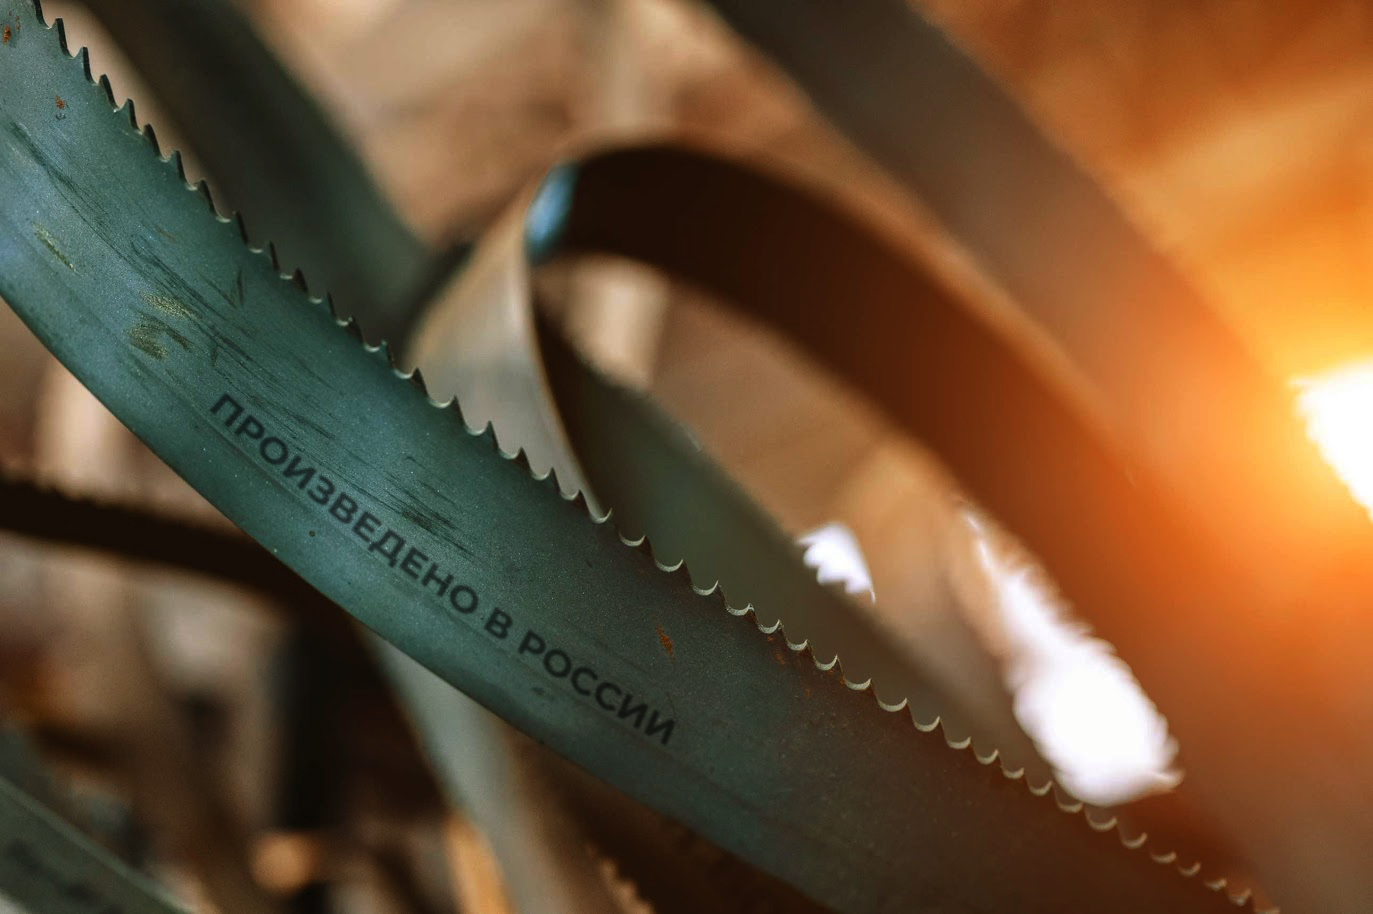
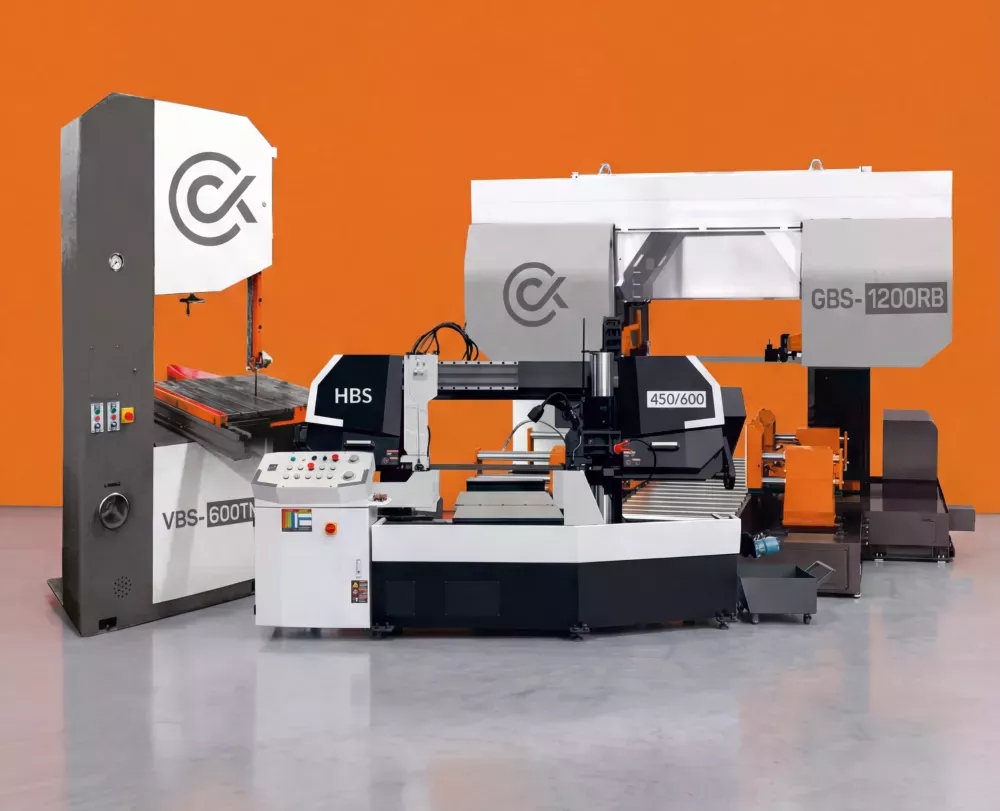
Ленточнопильные полотна применяются в металлообрабатывающей промышленности для распиловки заготовок из различных видов сталей
Ленточные пилы ОСК выпускаются в виде острой металлической ленты, сваренной в кольцо. Сварка применятся и для ремонта порванных пил.
О технологии сварки ленточных полотен рассказываем в этой статье.
Сварка ленточных пил проходит в несколько этапов:
- Подготовка
- Заточка
- Сварка
- Разводка зубьев пилы
Специалистам по сварке металлическая лента поступает в виде непрерывного полотна. Первым этапом в подготовке пилы к сварке считается резка полотна под необходимые размеры. Для этого используют гильотинные ножницы, зубило, либо отрезной станок. Если на месте предполагаемой сварки имеется сварочный шов, то его отрезают с припуском 5 мм с каждой стороны. Резка происходит между зубьями полотна перпендикулярно спинке пилы с припуском 1,5 мм с каждой стороны.
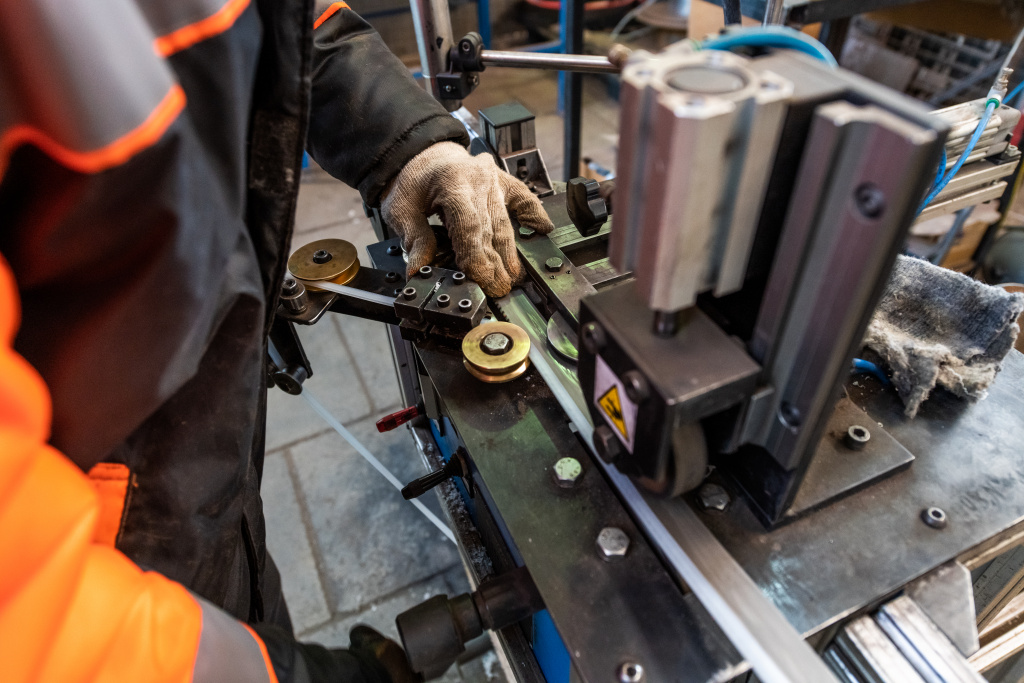
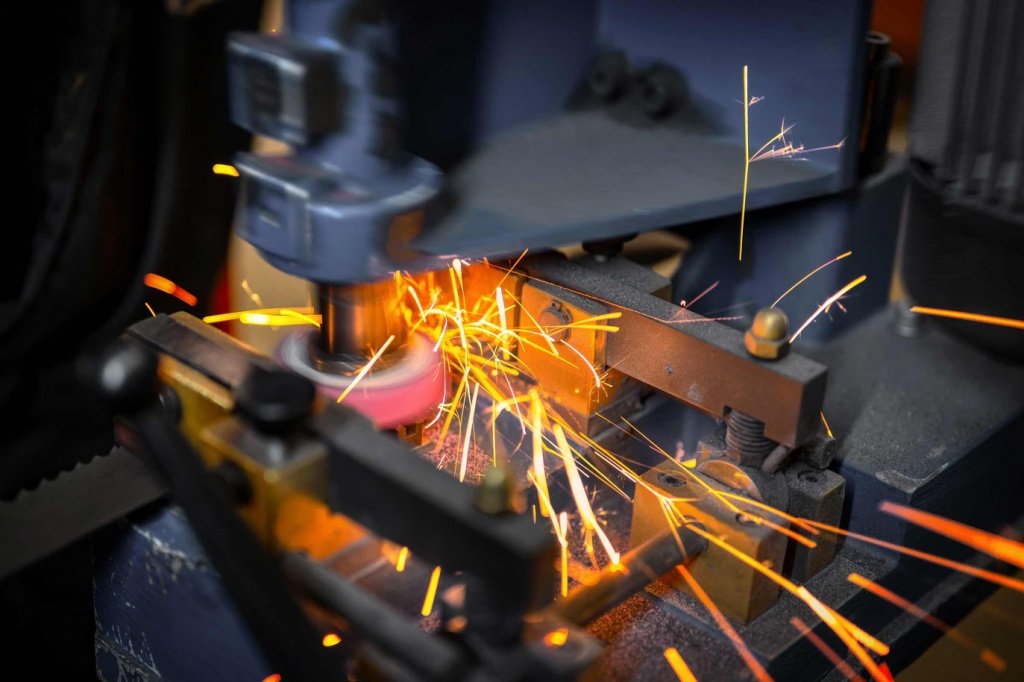
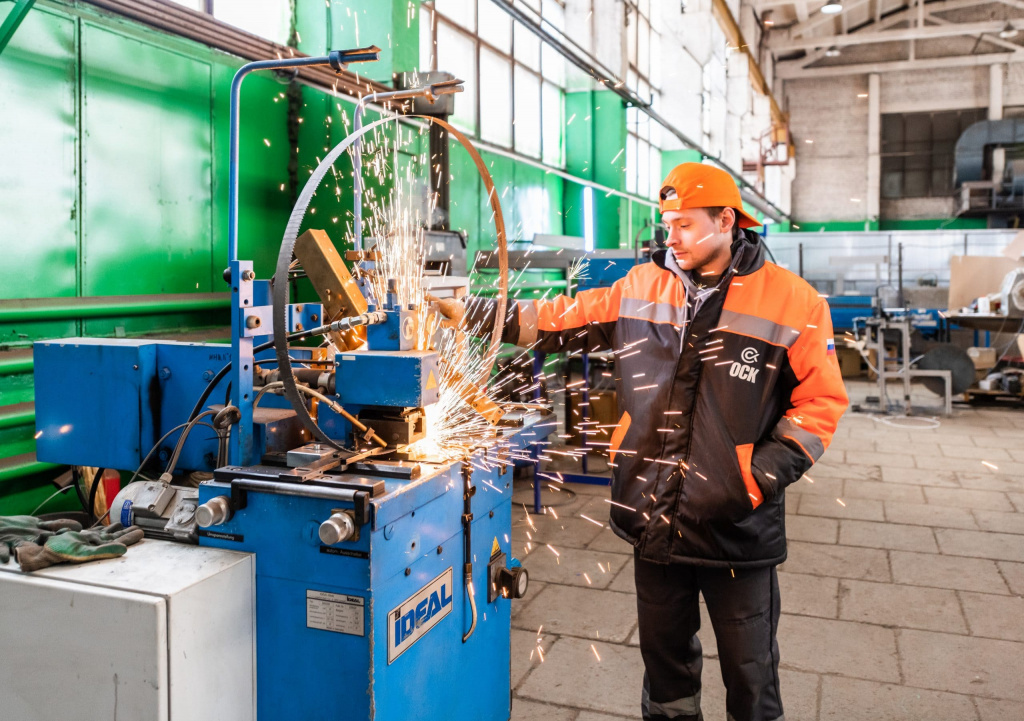
При запуске станка ток подается на электроды, расплавляя металл в месте стыка. Подвижный зажим подходит к неподвижному образуя сварной валик на месте стыка.
При неудачной сварке меняются характеристики станка и проверяются электроды на наличие загрязнений. При плохом контакте между электродом и полотном увеличивается сопротивление, нарушая процесс сварки.
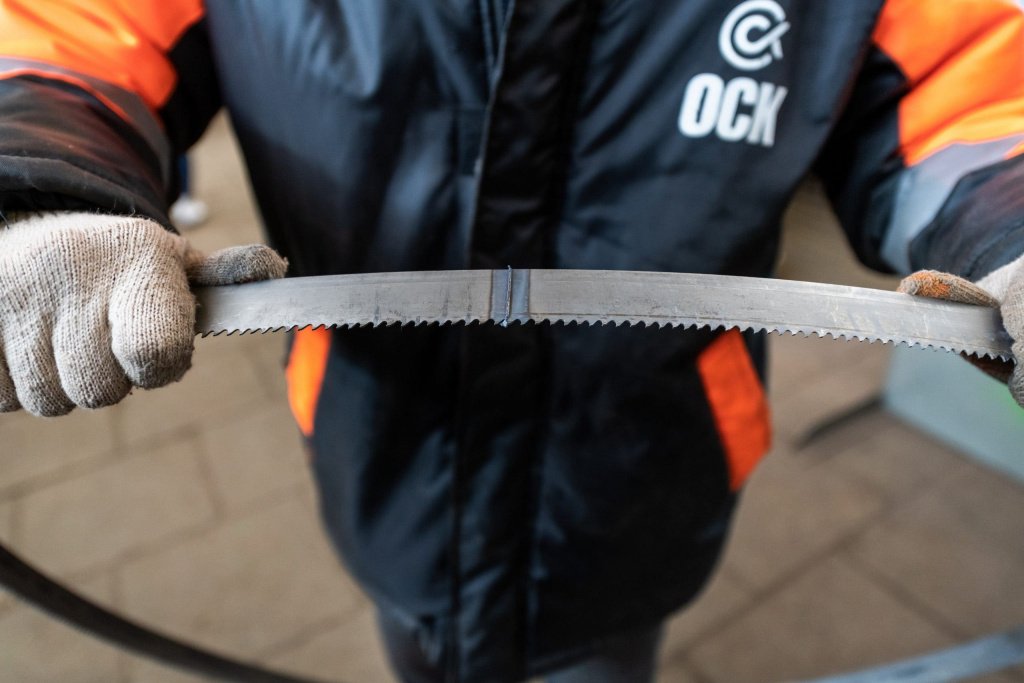
- На нагрузку при работе с полотном влияет геометрия зубьев на участке шва.
- Полотно пил изготавливаются из трудносвариваемых сплавов.
- При работе предельные нагрузки приходятся на сварочный шов.
Аппараты для сварки ленточных пил
Ранее в статье упоминали, что сварка происходит на станке: концы металлического полотна фиксируются в зажимах, соединяются, а далее подается ток для оплавки торцов. Станки для сварки бывают разные. Разделить их можно на 3 группы. Рассмотрим виды и отличия аппаратов.
Аппараты сварки сопротивлением
Станки компактные, дешевые и с небольшой производительностью. Аппараты используют для ремонта, но не для промышленного выпуска сваренных пил. Подготовка полотна для таких аппаратов должна быть очень качественной, а настройка режима точной.
Аппараты сварки оплавлением
Станки относятся к среднему классу из-за хорошей производительности. Работают на принципе непрерывного оплавления и применяются для сварки всех видов полотен. Даже биметаллических. Как и в предыдущем случае для таких станков устанавливают высокое требование к поверхности полотен и электродов, особенное внимание уделяют шагу зуба, учитывая потери металла. Процесс оплавления происходит ровно на все протяжении сварки.
Автоматизированные аппараты сварки оплавлением
На таких станках операторская работа заключается в установке полотна в аппарат. Отличаются высокой производительностью. Используются для производства в огромном количестве.
Дополнительно
Ленточнопильные полотна по металлу можно купить в компании ОСК. Напишите на почту info@osk-group.ru или по телефону 8 (800) 301-01-59, наши менеджеры свяжутся с вами!