


Стеллаж для подачи листового металла к лазерному станку: как организовать участок
Стеллаж для подачи листового металла к лазерному станку: как организовать участок
Стеллаж для подачи листового металла к лазерному станку должен решать не только задачу хранения. Его включают в единый поток: приёмка листа, адресное размещение, подбор кассеты, передача материала на раскрой и возврат остатков. Грамотная компоновка сокращает лишние перемещения и помогает не останавливать лазер из-за ожидания металла.
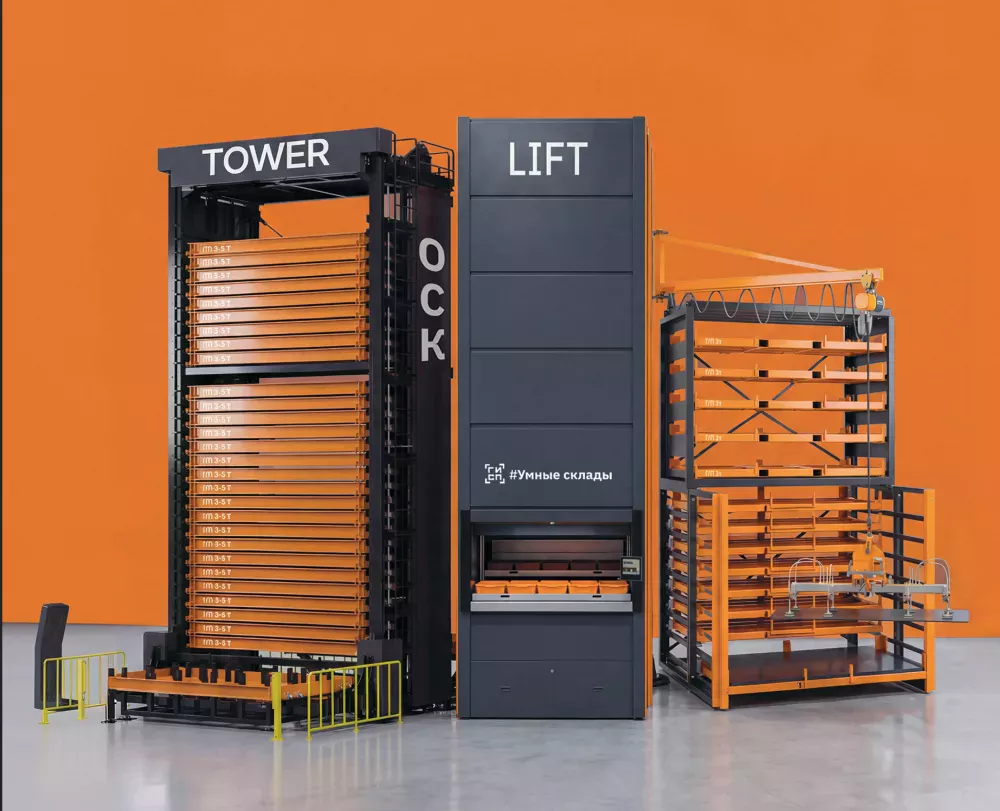
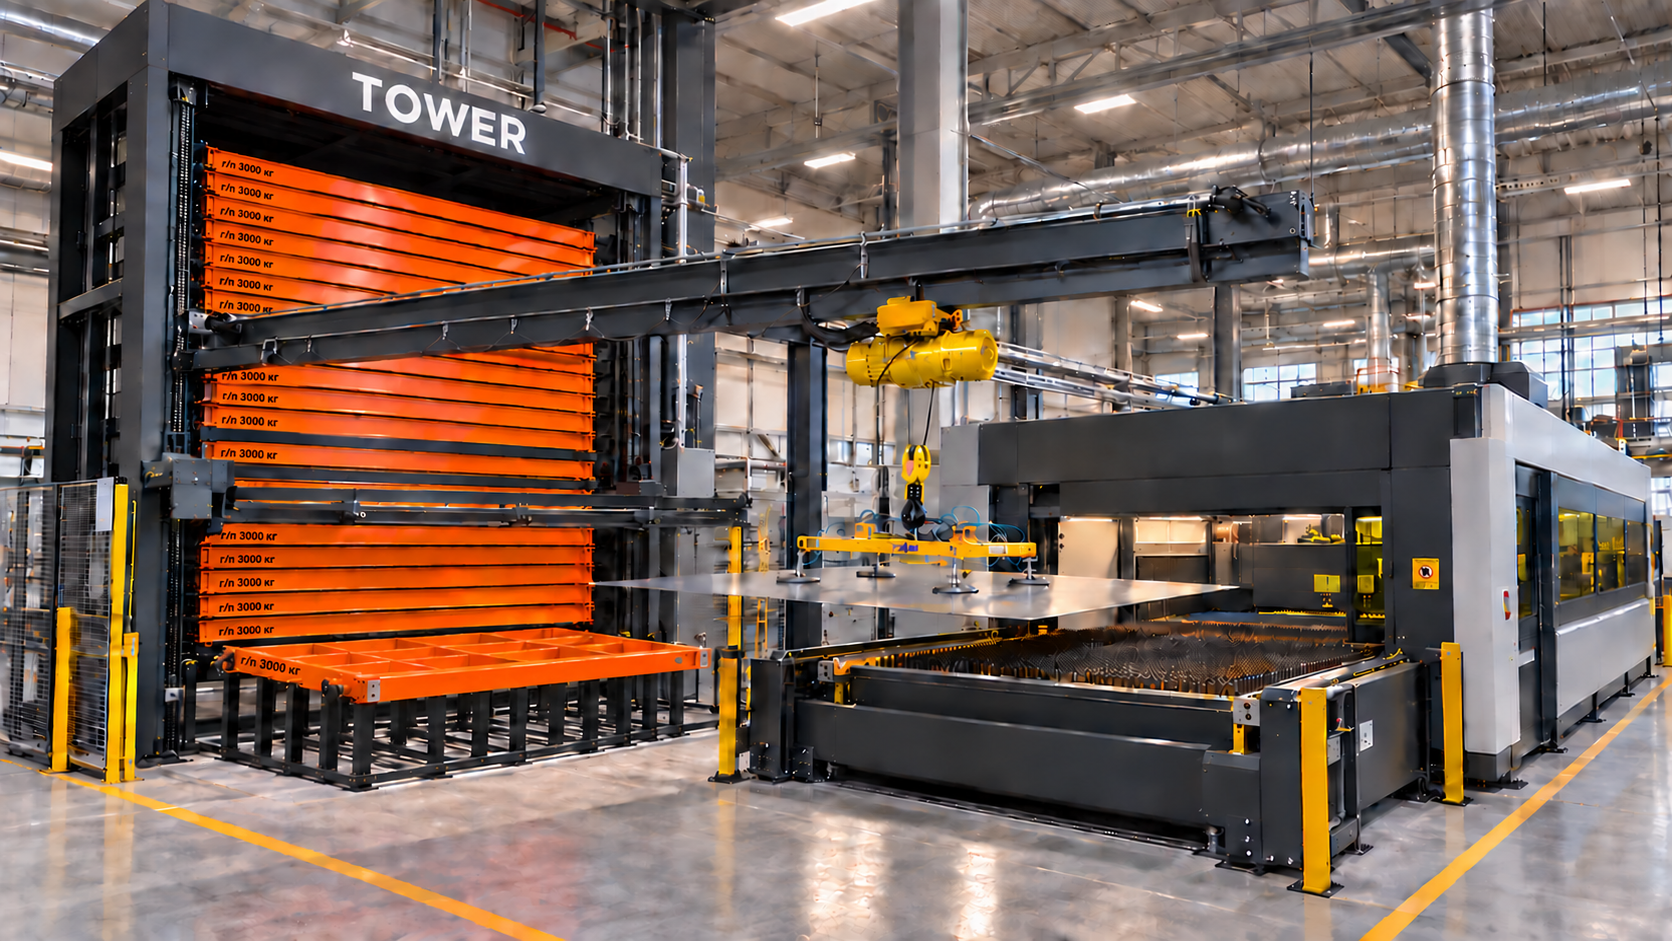
Если хранить листы штабелями на полу, оператору приходится перекладывать верхние пачки, искать нужную марку стали и занимать кран на вспомогательных операциях. В результате дорогой станок простаивает, а вокруг него появляются временные зоны хранения. Башенный стеллаж размещает металл по отдельным кассетам и подаёт выбранный ярус к станции загрузки. При проектной интеграции кассета может передаваться в зону работы лазера по согласованному сценарию.
Начните со схемы движения материала
До выбора оборудования необходимо описать весь маршрут листа. Откуда поступают пачки, где проводится входной контроль, как металл маркируется, кто формирует задание на раскрой и куда перемещаются готовые детали и остатки? Если эти операции не связаны между собой, даже автоматический стеллаж не устранит задержки.
Для каждой позиции фиксируют формат, толщину, марку, массу пачки и частоту использования. Часто применяемые материалы размещают так, чтобы сократить цикл выдачи. Редкие позиции можно хранить на менее приоритетных уровнях. Адресное хранение связывают с производственным заданием, чтобы оператор получал нужную кассету без ручного поиска.
Где разместить стеллаж относительно лазера
Стеллаж располагают рядом со станком, за ним или сбоку — конкретная схема зависит от модели лазера, направления загрузки и доступной площади. Важно отделить основной поток листа от маршрута готовых деталей, погрузчиков и персонала. Между оборудованием оставляют сервисные проходы, зоны безопасности и пространство для ремонта.
Станция загрузки должна быть ориентирована так, чтобы лист не приходилось разворачивать в ограниченном пространстве. Одновременно предусматривают место для первоначальной загрузки кассет погрузчиком или краном. Нельзя перекрывать шкафы управления, вентиляцию, вытяжку, аварийные выходы и доступ к зонам обслуживания лазерного станка.
Какой стеллаж выбрать для участка лазерной резки
| Система | Для какого участка | Организация подачи | Основное преимущество |
|---|---|---|---|
| Mono-Tower | Один лазер, ограниченная площадь, средний запас листа | Одна башня подаёт выбранную кассету к внешней станции | Компактная автоматизация и быстрый доступ к каждому уровню |
| Dubble-Tower | Расширенная номенклатура и повышенная загрузка станка | Две башни обслуживаются общим подъёмным механизмом | Большая вместимость при компактной площади участка |
| Multi-Tower | Несколько станков, большой запас и высокий грузооборот | Несколько модулей объединяются общей транспортной системой | Масштабирование хранения под рост производства |
Как организовать работу участка
Производственное задание должно запускать не только программу раскроя, но и подготовку материала. Система определяет адрес кассеты, подаёт её к станции и фиксирует операцию. Оператор проверяет маркировку и состояние листа, после чего материал передаётся на загрузочный стол вручную, вакуумным захватом или автоматическим устройством — в зависимости от принятой комплектации.
Отдельный процесс предусматривают для остатков. После резки пригодный лист измеряют, маркируют и возвращают в назначенную кассету. В учётной системе обновляют фактический размер и доступное количество материала. Без этого остатки быстро превращаются в обезличенный запас, который занимает место, но редко используется.
Безопасность и обслуживание
В проект закладывают ограждения, световые барьеры, аварийные кнопки и контролируемые зоны движения кассет. Пешеходные маршруты не должны пересекаться с местом выдачи листа. Основание проверяют по нагрузкам, а вокруг привода, подъёмника и станции передачи оставляют доступ для регламентных работ.
До запуска проводят испытания всех сценариев: выдача полной кассеты, возврат остатка, остановка при препятствии, восстановление после аварийного отключения и ручной режим. Персонал обучают не только управлению стеллажом, но и действиям при несоответствии материала производственному заданию.
Какие данные нужны для расчёта
- форматы, толщины, марки металла и максимальная масса одной кассеты;
- суточное количество заданий и требуемая частота подачи листов;
- модель лазерного станка, направление и высота загрузки;
- план цеха с колоннами, проходами, воротами и инженерными сетями;
- способ первоначальной загрузки стеллажа и удаления готовых деталей;
- требования к интеграции с ERP, WMS и программой раскроя.
Итог
Эффективный стеллаж для подачи листового металла к лазерному станку начинается с правильной компоновки участка. Нужно согласовать объём хранения, производительность лазера, маршруты материала, безопасность и систему учёта. Тогда стеллаж становится не отдельным складским оборудованием, а частью непрерывного производственного процесса.
Дополнительно
Ленточнопильные полотна по металлу можно купить в компании ОСК. Напишите на почту info@osk-group.ru или по телефону 8 (800) 301-01-59, наши менеджеры свяжутся с вами!