


Когда складу нужен автоматизированный стеллаж для металла
Типичная ситуация. Производство растёт, количество металла на складе увеличивается, номенклатура расширяется, а свободного места становится всё меньше. В какой-то момент начальник склада получает задачу: «Нужно ускорить выдачу металла и навести порядок».
Первая мысль — поставить ещё несколько стеллажей. Вторая — расширить склад. Третья появляется позже: а точно ли проблема в количестве мест хранения?
Если сотрудник по несколько раз за смену ищет нужную пачку, погрузчик постоянно перемещает металл, производство ждёт материал, а местонахождение остатков лучше всех знает один конкретный кладовщик, обычный стеллаж уже перестаёт решать задачу полностью.
В этот момент имеет смысл рассматривать автоматизированные системы хранения. Но не потому, что автоматизация современнее. Она нужна только тогда, когда стоимость существующих складских операций становится заметной для предприятия.
Мы производим автоматизированные и механизированные системы хранения, поэтому разберём без агитации: какие сигналы действительно говорят о необходимости автоматизации, какое решение подходит под разный металл и когда обычный стеллаж всё ещё рациональнее.
Сначала разберёмся: что именно автоматизируется
Механизированный и автоматизированный стеллаж решают похожую задачу, но делают это по-разному.
Механизированная система облегчает физическую работу человека. Например, оператор выдвигает нужный ярус, получает доступ к металлу, после чего кран забирает пачку.
В автоматизированной системе оператор выбирает нужную позицию, а оборудование самостоятельно подаёт соответствующую кассету, лоток или полку к рабочей зоне. Система может быть связана с программным обеспечением склада, ERP или WMS.
Разница формулируется просто: механизация помогает человеку добраться до металла, автоматизация подаёт металл человеку.
Главные сигналы: когда складу пора считать автоматизацию
Сам по себе большой объём металла ещё не означает, что нужен автоматизированный склад. Гораздо важнее то, насколько часто сотрудники обращаются к материалу и сколько операций требуется для каждой выдачи.
| Сигнал | Что происходит сейчас | Что даёт автоматизация | Насколько сигнал серьёзный |
|---|---|---|---|
| Производство ждёт металл | Станок готов работать, но материал ещё ищут, перекладывают или везут со склада | Нужная позиция подаётся к зоне выдачи по команде оператора | Высокий |
| Много обращений за смену | Одни и те же ходовые позиции постоянно выдаются и возвращаются | Сокращается количество перемещений сотрудника и складской техники | Высокий |
| Не хватает площади | Новые позиции приходится размещать в проходах или расширять склад | Используется высота помещения вместо постоянного увеличения площади пола | Высокий |
| Большая номенклатура | Поиск нужного материала занимает время, возрастает риск ошибочной выдачи | Адресное хранение и программный выбор конкретной позиции | Высокий |
| Склад зависит от конкретного сотрудника | Расположение материалов фактически хранится «в голове» кладовщика | Положение каждой позиции закрепляется в системе хранения и учёта | Средний / высокий |
| Много дорогого материала | Листы, детали и заготовки повреждаются при лишних перекладках | Количество промежуточных перемещений сокращается | Средний |
| Обращения редкие | Материал может лежать неделями без движения | Экономический эффект от быстрой автоматической выдачи будет небольшим | Низкий |
Если склад узнаёт себя сразу в четырёх-пяти верхних строках, автоматизацию уже стоит не обсуждать абстрактно, а считать в деньгах.
Сигнал №1. Склад начинает тормозить производство
Представим обычную ситуацию на металлообрабатывающем предприятии. Лазерный станок закончил заказ и должен перейти на следующий. Оператор готов. Программа загружена. Нужен только определённый лист.
На складе выясняется, что нужная пачка находится за другой. Погрузчик занят. Затем необходимо переместить соседний материал, найти нужную марку и толщину, забрать лист и доставить его в цех.
Допустим, всё заняло 15 минут.
Один раз — ничего страшного. Но если таких выдач десять за смену, получается уже два с половиной часа операций вокруг материала. И самое неприятное здесь не время самого кладовщика, а возможное ожидание производственного оборудования.
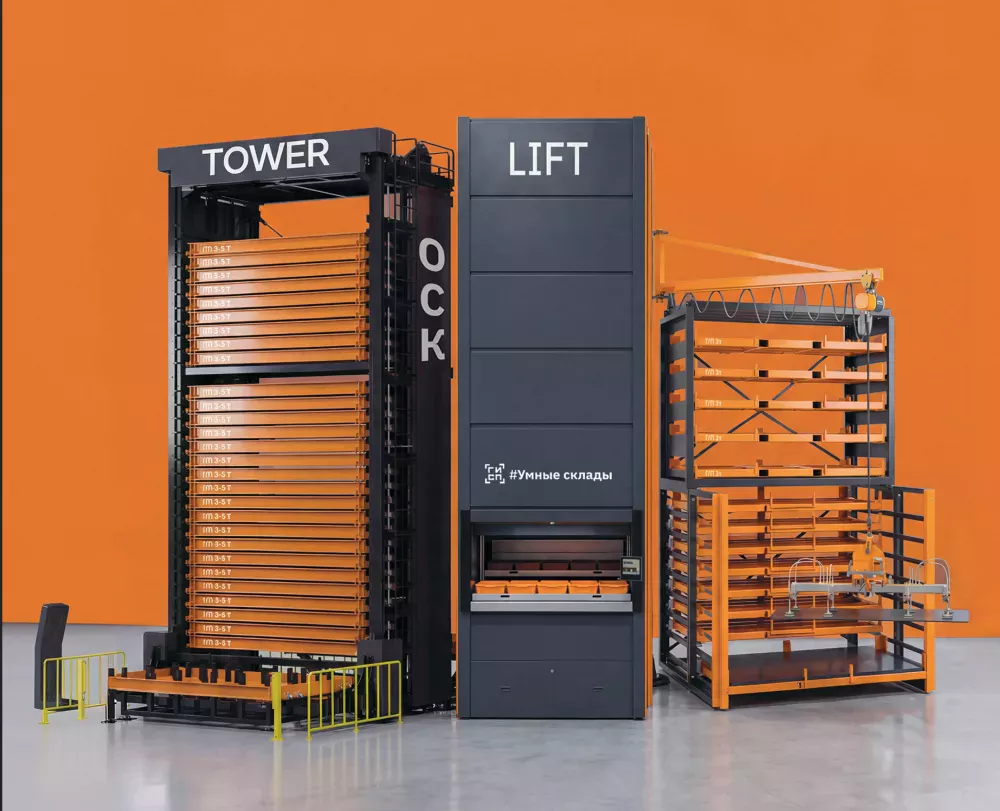
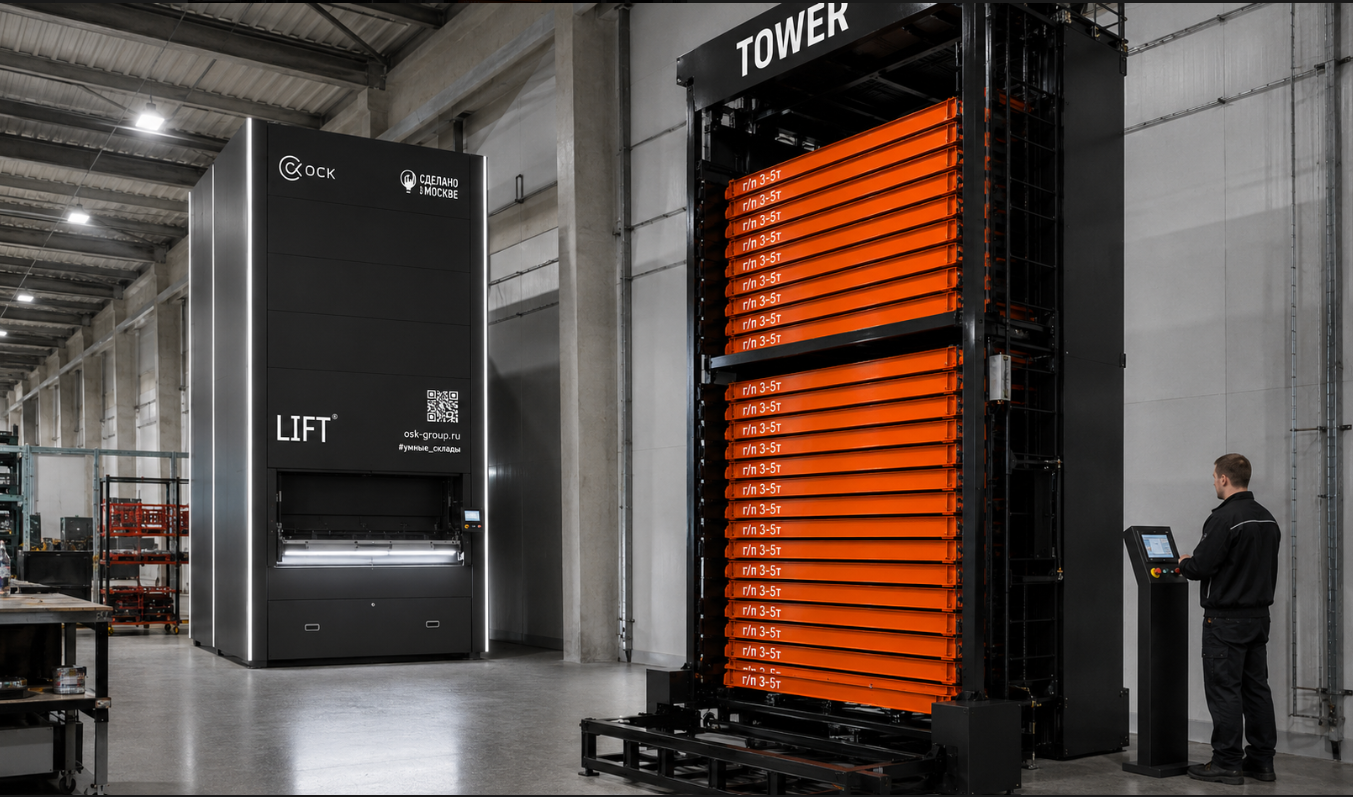
Именно для такого сценария используются автоматические стеллажи башенного типа. Листовой металл размещается на отдельных кассетах, а нужный уровень автоматически подаётся к станции загрузки и выгрузки.
Для производственных линий возможен следующий уровень автоматизации: связать хранение с зоной обработки так, чтобы металл подавался к лазерному или плазменному станку без длинной цепочки промежуточных складских операций.
Сигнал №2. На складе закончился пол, но не закончился потолок
Когда места становится мало, предприятие обычно рассматривает аренду дополнительного помещения, строительство нового склада или расширение существующего.
Но площадь склада — это не только квадратные метры пола.
Представьте помещение высотой восемь метров, в котором металл фактически хранится на высоте двух-трёх метров. Формально склад заполнен. Фактически огромная часть его объёма не используется.
Автоматизированные башенные и лифтовые системы позволяют развивать хранение вверх. На странице автоматических систем ОСК для вертикального хранения указывается возможность сокращения занимаемой площади на 50–70% по сравнению с традиционными решениями — фактический результат зависит от груза и планировки конкретного склада.
Поэтому правильный вопрос звучит не «дорогой ли автоматизированный стеллаж?», а во сколько обойдётся получить такой же полезный объём хранения другим способом?
Если альтернативой становится аренда ещё одного помещения, дополнительная логистика между складами или строительство, экономика автоматизации выглядит уже совершенно иначе.
Сигнал №3. Склад работает на памяти одного человека
Есть очень эффективная система управления складом. Называется «спросить Сергея».
— Где лист 4 мм?
— В третьем ряду.
— Там нет.
— Значит вчера переставили. Посмотри за нержавейкой.
На небольшом складе такая схема действительно может работать годами. Проблемы начинаются одновременно с ростом номенклатуры.
Появляются десятки марок стали, толщины, остатки после раскроя, материал под конкретные заказы, инструмент, оснастка, запчасти. Физическое расположение товара начинает жить отдельно от учётной системы.
Автоматизация позволяет связать адрес хранения с конкретной позицией. Оператор выбирает материал в интерфейсе — система знает, где он находится и какой лоток или кассету необходимо подать.
Особенно это важно там, где склад должен интегрироваться с ERP или WMS и предприятие хочет видеть не только остаток «по документам», но и управляемое физическое хранение.
Сигнал №4. Слишком много времени уходит не на работу, а на перемещение
Сотрудник склада может быть занят всю смену и при этом значительную часть времени не создавать полезного результата.
Он идёт к стеллажу. Ждёт погрузчик. Освобождает доступ. Перемещает одну пачку ради второй. После выдачи возвращает остаток. Затем повторяет всё сначала.
Автоматизация интересна именно тем, что убирает часть этих повторяющихся действий.
Человек остаётся в процессе, но его задача меняется. Вместо постоянного перемещения по складу он управляет выдачей, контролирует материал и выполняет операции, где действительно требуется сотрудник.
Большой склад ещё не означает, что нужна автоматизация
Возьмём два предприятия.
На первом хранится 300 тонн металла. Но это крупные партии типовых позиций, которые приходят, лежат несколько недель и редко перемещаются.
На втором — всего 50 тонн. Зато сотни SKU, постоянная выдача, возврат остатков и десятки обращений каждый день.
На каком складе автоматизация даст больший эффект?
Чаще — на втором.
Потому что один из главных показателей для автоматизации — не количество тонн, а количество операций с этими тоннами.
Какой автоматизированный стеллаж нужен под разную задачу
Универсальной системы «для любого склада» не существует. Тип оборудования определяется материалом, его массой, размерами и рабочим процессом.
Для листового металла, тяжёлых кассет и крупногабаритных заготовок используются башенные системы. Например, Mono-Tower представляет собой однобашенную систему автоматического вертикального хранения листового металла.
Когда требуется разместить большое количество инструмента, деталей, оснастки или металлических заготовок на небольшой площади, рассматриваются лифтовые системы. Полки находятся внутри вертикального корпуса и автоматически подаются к рабочему окну.
При высокой оборачиваемости небольших позиций подходят карусельные стеллажи: полки перемещаются по замкнутому контуру и подают выбранную позицию непосредственно оператору.
Для труб и длинномера используются отдельные решения. Их нужно рассчитывать исходя из длины материала, массы яруса и способа дальнейшей подачи. Посмотреть направление можно в разделе автоматизированных стеллажей для хранения труб.
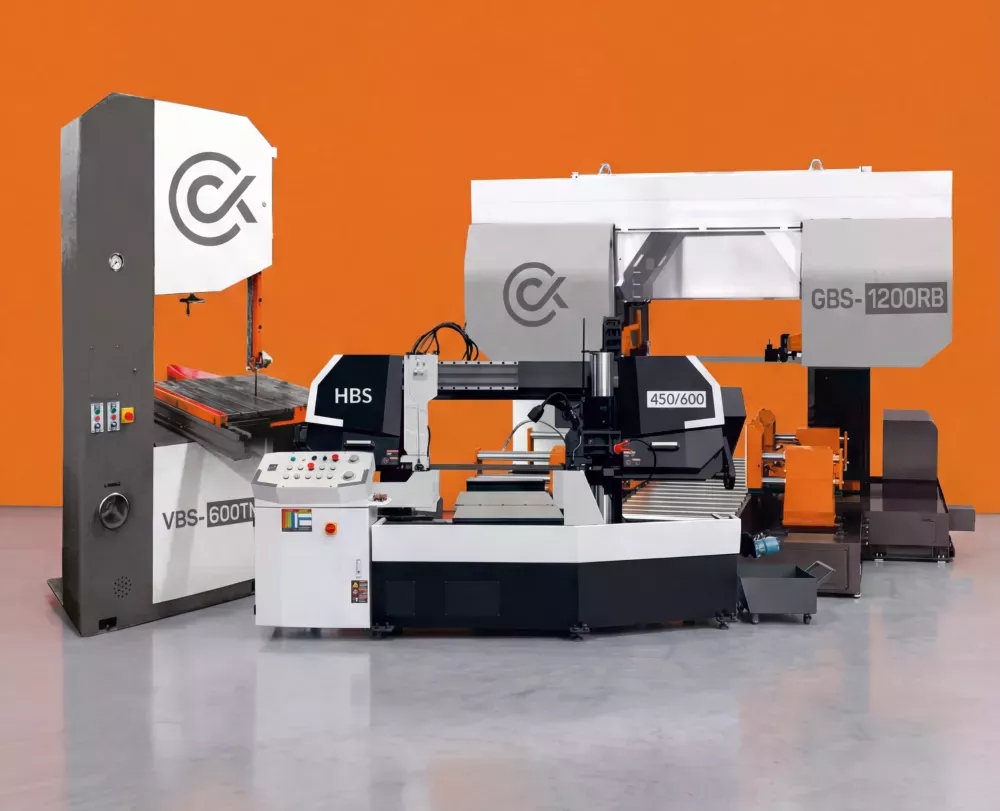
Примеры автоматизированных систем
Экономика: считать нужно не стеллаж, а операции
Автоматизированную систему нельзя честно сравнивать с обычным стеллажом только по цене оборудования.
Обычный стеллаж может стоить значительно дешевле. Но если работа с ним каждый день требует десятков дополнительных складских операций, появляется постоянная стоимость эксплуатации.
Базовую оценку можно сделать по простой формуле:
количество обращений в день × сэкономленное время одной операции × количество рабочих дней × стоимость часа персонала и техники ÷ 60
Допустим, на складе выполняется 15 выдач материала за смену. Если каждая операция после автоматизации становится быстрее хотя бы на 8 минут, предприятие экономит два часа складских операций ежедневно.
Но считать нужно шире. Иногда самая дорогая часть этой цепочки — не кладовщик и не погрузчик, а производственное оборудование, которое ждёт материал.
Поэтому перед проектированием автоматизированного склада стоит отдельно измерить время от появления заявки до фактической подачи материала в производство.
Когда автоматизированный стеллаж не нужен
Скажем прямо: автоматизация подходит не каждому складу.
- материал выдаётся несколько раз в неделю, а не десятки раз в день;
- номенклатура небольшая и каждая позиция доступна напрямую;
- свободной площади достаточно и расширение склада не планируется;
- основной объём составляет страховой запас или неликвид;
- поиск и выдача материала уже занимают несколько минут и не тормозят производство;
- предприятие ещё не измеряло фактические потери времени на складских операциях.
В таких условиях обычная или механизированная система может быть экономически правильнее.
Автоматизировать процесс только потому, что это современно, — плохая инвестиционная логика.
Когда автоматизация действительно оправдана
- десятки обращений к материалу за смену;
- производственное оборудование регулярно ждёт выдачу металла;
- не хватает площади и необходимо использовать высоту помещения;
- сотни или тысячи складских позиций требуют адресного хранения;
- важна интеграция склада с ERP или WMS;
- необходимо сократить зависимость от ручного поиска и человеческой памяти;
- требуется подавать материал непосредственно к производственному оборудованию;
- расширение существующего склада обходится дороже изменения технологии хранения.
Не обязательно автоматизировать весь склад
На практике один из самых рациональных вариантов — смешанная схема.
Ходовые позиции с ежедневными обращениями переводятся в автоматизированную систему. Редкий сортамент, страховой запас и неликвид остаются на обычных или механизированных стеллажах.
В итоге автоматизация работает именно там, где каждое сокращённое движение повторяется сотни и тысячи раз в год.
Это позволяет не переделывать весь склад сразу и направлять инвестиции в те операции, где они дают максимальный эффект.
Как посчитать свой склад: чек-лист
- Посчитайте количество обращений к материалу за одну смену.
- Выделите 20–30 самых ходовых позиций.
- Замерьте время от заявки до фактической выдачи материала.
- Посчитайте, сколько операций требуют участия крана, погрузчика или второго сотрудника.
- Определите площадь, которую занимают не сами запасы, а проходы и зоны маневрирования.
- Посчитайте количество ошибок поиска, выдачи и возврата материала.
- Определите, будет ли количество SKU и объём производства расти в ближайшие несколько лет.
После этого уже можно сравнивать существующую схему с проектом автоматизированной системы хранения.
Частые вопросы
Можно ли назвать объём металла, после которого автоматизация точно нужна?
Нет. 300 тонн редко перемещаемого материала могут отлично храниться на обычных стеллажах, а склад на 50 тонн с сотнями ежедневных операций уже может нуждаться в автоматизации. Важнее частота обращений и стоимость каждой операции.
Какой автоматизированный стеллаж подходит для листового металла?
Для листа и тяжёлых кассет в первую очередь рассматриваются башенные автоматизированные системы. Конкретная конфигурация рассчитывается по формату листа, массе кассеты, высоте помещения и требуемому циклу выдачи.
Что выбрать для инструмента и большого количества небольших позиций?
В зависимости от высоты помещения, массы и оборачиваемости материала рассматриваются лифтовые и карусельные системы.
Можно ли интегрировать автоматизированный стеллаж с учётом предприятия?
Да. Автоматизированные системы могут быть связаны с программным обеспечением склада, ERP и WMS. Требования к интеграции необходимо определить ещё на этапе проектирования.
Что нужно прислать для расчёта?
Номенклатуру хранимых позиций, размеры и массу материала, количество обращений, высоту и площадь помещения, способ загрузки, расположение производственного оборудования и требования к скорости выдачи.
Мы производим автоматизированные и механизированные системы хранения, поэтому наша задача — не автоматизировать склад любой ценой, а определить тот уровень автоматизации, который действительно имеет экономический смысл.
Пришлите номенклатуру, габариты и массу материала, частоту обращений и план склада. Сравним варианты хранения и покажем, где автоматизация даст эффект, а где существующую схему рациональнее оставить.
8 800 301-01-59 · info@osk-group.ru · osk-group.ru
Дополнительно
Ленточнопильные полотна по металлу можно купить в компании ОСК. Напишите на почту info@osk-group.ru или по телефону 8 (800) 301-01-59, наши менеджеры свяжутся с вами!