
Хранение листового металла на производстве: как разместить запас рядом с лазерным станком
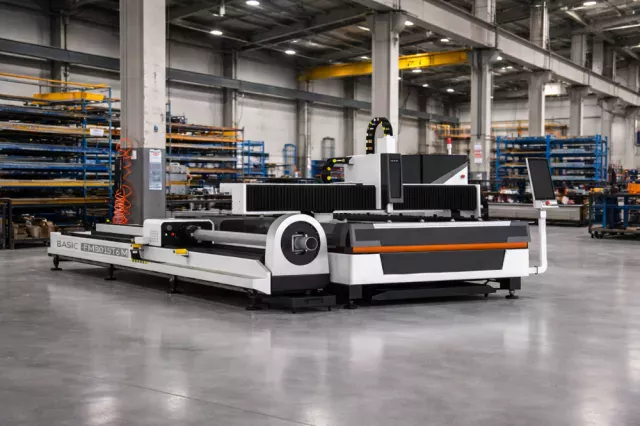
Лазерный станок завершил раскрой, программа следующего задания уже загружена, но резка не начинается. Нужная пачка металла находится в другом конце цеха, погрузчик занят, а оператор ждёт. Дорогой станок простаивает не из-за поломки или сложной наладки, а потому, что внутренняя логистика не успевает за скоростью оборудования.
Размещение запаса рядом с участком резки помогает устранить эту проблему, если воспринимать стеллаж не как отдельное складское оборудование, а как часть производственной ячейки. Правильно подобранная система хранения листового металла должна связывать склад, учёт, подачу листа, раскрой и возврат деловых остатков в единый управляемый процесс.
Считать нужно не расстояние до станка, а полный цикл подачи
Иногда запас формально расположен рядом с лазером, но оператору всё равно приходится перекладывать пачки, ждать мостовой кран или освобождать проезд. Поэтому проектирование начинают с маршрута одного листа: приёмка, маркировка, адресное размещение, выдача, транспортировка к станку, раскрой и возврат остатка.
Особое внимание уделяют участкам, где материал ожидает следующей операции. Именно здесь возникает скрытый запас: лист уже списан со склада, но ещё не подан в резку. Если одна подача задерживает запуск всего на десять минут, то при двенадцати заданиях за смену предприятие теряет около двух часов производительного времени.
Практический принцип: рядом с лазерным станком размещают не весь склад, а оперативный запас ходовых марок и толщин. Редкие позиции остаются в основной складской зоне и подаются по производственному заданию.
Как определить объём оперативного запаса
Сначала номенклатуру делят по частоте использования. Листы, которые загружаются в станок ежедневно, размещают ближе всего к зоне подачи. Материалы со средним оборотом хранят в кассетах или на выдвижных полках. Редкие марки стали и нестандартные форматы рациональнее оставить на центральном складе.
Обычно около станка формируют запас на одну смену или на несколько ближайших производственных заданий. Его объём зависит от программы раскроя, времени пополнения и допустимой продолжительности остановки оборудования. Такой подход не перегружает участок и одновременно защищает лазер от ожидания материала.
Масса листа также влияет на выбор решения. Стальной лист размером 3000 × 1500 мм и толщиной 3 мм весит примерно 106 кг. При толщине 5 мм его масса возрастает примерно до 177 кг. Поэтому ручная переноска исключается: необходимо заранее предусмотреть погрузчик, кран, вакуумный захват, мобильную платформу или автоматическую подачу.
Пять способов организовать подачу листа
Мобильный запас для небольшого участка
Небольшой объём листов можно хранить в вертикальных секциях на передвижной платформе. Стеллаж заранее комплектуют материалом для ближайших заданий и перемещают к месту обработки. Решение сокращает промежуточные перегрузки, но требует ровного пола и свободного маршрута.
СТЭК: кассета с пачкой подаётся погрузчиком
Если лазер перерабатывает материал пачками, рядом со станком можно установить кассетный стеллаж СТЭК. Каждая марка и толщина металла получает отдельную съёмную кассету. Погрузчик извлекает её из стеллажа и доставляет непосредственно к участку резки. Техника работает с внутренними карманами кассеты, поэтому вилы не соприкасаются с листами.
СТЭК особенно удобен, когда программа раскроя формируется заранее. Кассета с нужным материалом подаётся к лазеру, а после выполнения задания возвращается в свой адрес. Оператору не приходится искать пачку или снимать верхние материалы.
ДРОВЕР: поштучный отбор с выдвижной полки
При большом количестве марок и толщин листы распределяют по отдельным выдвижным полкам. Оператор открывает нужный ярус и забирает материал вакуумным или магнитным захватом. Верхние пачки перекладывать не требуется, поэтому время подачи становится прогнозируемым.
ШАФЛ: загрузка с одной стороны, выдача — с другой
ШАФЛ объединяет возможности СТЭК и ДРОВЕР в одной конструкции. В верхнем модуле размещаются съёмные кассеты, которые обслуживает вилочный погрузчик. При необходимости кассета перемещается в нижний модуль с выдвижными полками. С тыльной стороны погрузчик пополняет запас, а с передней стороны оператор подаёт листы к лазеру краном, траверсой или вакуумным подъёмником.
Двусторонняя схема разделяет транспортные потоки. Погрузчик не заезжает в рабочую зону лазера, а оператор получает доступ к нужному листу со стороны станка. Одновременно можно пополнять запас и выполнять отбор материала. Защитные створки связаны между собой: при открытии одной стороны противоположная остаётся закрытой.
Автоматическая башня и прямая подача
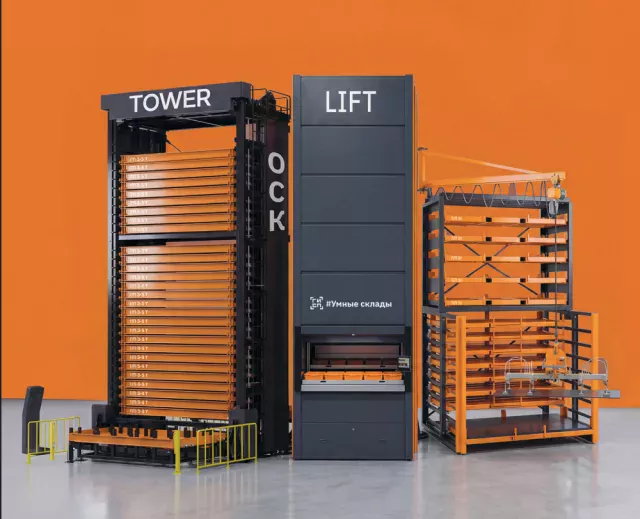
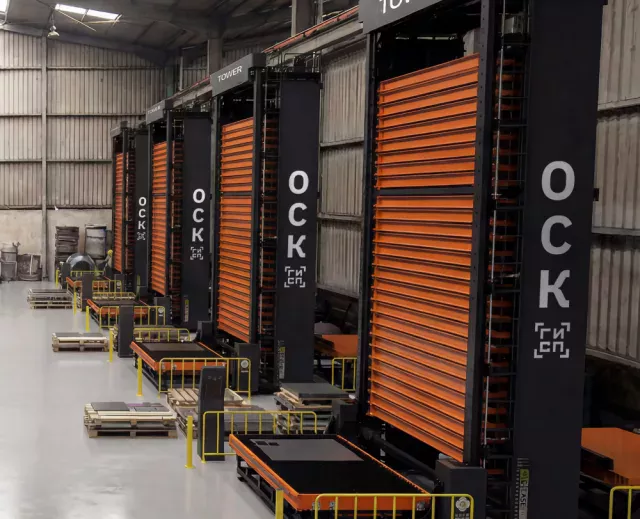
Если лазер работает в несколько смен и обрабатывает большой поток листов, хранение и подачу можно объединить в автоматический комплекс. Система выбирает кассету по заданному адресу, перемещает её к окну выдачи или передаёт лист на стол станка. Крановые и погрузочные операции между складом и зоной резки сокращаются или исключаются.
Сравнение систем хранения листового металла
| Система хранения | Формат и нагрузка | Подача к станку | Когда применять |
|---|---|---|---|
| Мобильный стеллаж для подачи листового металла | Лист до 2500 × 1250 мм, вертикальные секции | Стеллаж перемещается на колёсах к месту обработки | Небольшой оперативный запас и короткий маршрут |
| Кассетный стеллаж СТЭК | В примере — лист 2500 × 1250 мм и до 5000 кг на кассетный уровень | Съёмная кассета с пачкой перемещается погрузчиком | Стеллаж стоит рядом с лазером, а нужная пачка быстро подаётся к станку |
| Стеллаж с выдвижными полками ДРОВЕР | Исполнения от 2000 × 1000 до 6000 × 2000 мм; до 3000 кг на полку в стандартном примере | Кран, погрузчик, вакуумный или магнитный захват | Поштучный отбор листов разных марок и толщин |
| Стеллаж с двусторонней обработкой ШАФЛ | Листы длиной 2000–6000 мм и шириной 1000–2000 мм; до 3000 кг; до 32 кассет в двух модулях | Загрузка кассет погрузчиком сзади, отбор листов краном или вакуумным подъёмником спереди | Высокий грузооборот, большая номенклатура и необходимость разделить погрузчик и рабочую зону лазера |
| Автоматический стеллаж Mono-Tower | Лист до 3000 × 1500 мм; до 3000 кг на полку | Автоматический выбор кассеты и подача к станции выдачи | Широкая номенклатура, дефицит площади и адресный учёт |
| Комплекс с подачей на стол станка Тауер | Листы до 3000 × 6000 мм; 3000–5000 кг на полку | Автоматическая подача листа на стол лазерного или плазменного станка | Интенсивный раскрой, многосменная работа и минимизация крановых операций |
Как выбрать решение по способу подачи
СТЭК рационален, когда к станку необходимо перемещать целые пачки. ДРОВЕР удобнее для регулярного поштучного отбора. ШАФЛ объединяет оба подхода и разделяет загрузку и выдачу по разным сторонам стеллажа. Это позволяет погрузчику пополнять запас, не въезжая в рабочую зону лазера.
Mono-Tower автоматизирует поиск и выдачу кассеты, а комплекс Тауер связывает хранение непосредственно со столом станка. Чем выше грузооборот и стоимость простоя лазера, тем больше операций целесообразно передавать автоматике.
Как связать стеллаж с производственным учётом
Эффективное хранение на производстве невозможно без точного адреса материала. Для каждой полки или кассеты фиксируют марку стали, толщину, формат, массу и доступное количество листов. Погрузчик или оператор получает конкретное задание: забрать кассету, выдвинуть нужную полку или вызвать позицию через панель управления.
После раскроя пригодный остаток получает новый размер и адрес хранения. Технолог должен видеть этот остаток до создания следующей карты раскроя, а оператор — заранее знать, из какой кассеты, полки или башни будет подан материал.
Вывод
Оптимальная система хранения листового металла рядом с лазерным станком определяется не только вместимостью. Мобильный стеллаж подходит для небольшого оперативного запаса, СТЭК — для подачи целых пачек погрузчиком, ДРОВЕР — для поштучного отбора, а ШАФЛ — для одновременного пополнения и выдачи с разных сторон. Mono-Tower обеспечивает автоматический адресный доступ, а комплекс Тауер подаёт лист непосредственно на линию резки. Когда способ хранения соответствует реальному маршруту материала, станок меньше ждёт, техника выполняет короткие операции, а внутренняя логистика становится частью производительности.