


Как хранить пруток, уголок и швеллер без пересортицы.
Как хранить пруток, уголок и швеллер без пересортицы
Порядок на складе длинномерного проката строится на трёх правилах: одна позиция — одно место, каждый адрес имеет понятную маркировку, а перемещение материала сразу отражается в учёте. Одних табличек недостаточно: если разные типоразмеры лежат в общей пачке или друг за другом, сотруднику всё равно приходится сравнивать металл на глаз и измерять его перед выдачей.
Сначала определите, что считается отдельной позицией
Для прутка адрес хранения должен учитывать форму сечения, диаметр или размер, марку материала, длину и номер партии. Для уголка фиксируют ширину и толщину полок, равнополочное или неравнополочное исполнение, марку стали и длину. Для швеллера — номер профиля, тип граней полок, марку, длину и партию.
Если хотя бы один из этих параметров влияет на производство, документы качества или назначение материала, позиции нельзя хранить как одну номенклатуру. Особенно важно разделять визуально похожий прокат, который различается маркой стали или толщиной стенки.
Правило «один адрес — один артикул»
На одной консоли, в одной ячейке или кассете должна находиться только одна учётная позиция. Разные партии допускается объединять лишь тогда, когда это разрешено внутренними правилами предприятия и не нарушает прослеживаемость. Остатки и короткие отрезки лучше выделять в отдельный адрес.
Сделайте маркировку читаемой до подъёма груза
Табличку размещают на торце яруса, консоли или ячейки так, чтобы её было видно из рабочего прохода. На ней указывают адрес, наименование профиля, размер, марку стали, длину и при необходимости номер партии. Штрихкод или QR-код ускоряет операции, но не заменяет обычный текст: кладовщик должен понимать содержимое места даже без терминала сбора данных.
Полезно разделить идентификацию на два уровня. Постоянная табличка обозначает адрес стеллажа, а сменная бирка относится к конкретной партии металла. После выдачи последнего прутка адрес остаётся на месте, а новая партия получает собственную маркировку.
Цвета можно использовать для быстрого различения групп: например, круглый пруток, уголок и швеллер обозначать разными цветами. Однако основным идентификатором должны оставаться код и текст, а не цветовая память сотрудника.
Какой стеллаж помогает избежать пересортицы
| Решение | Когда подходит | Как снижает риск ошибки |
|---|---|---|
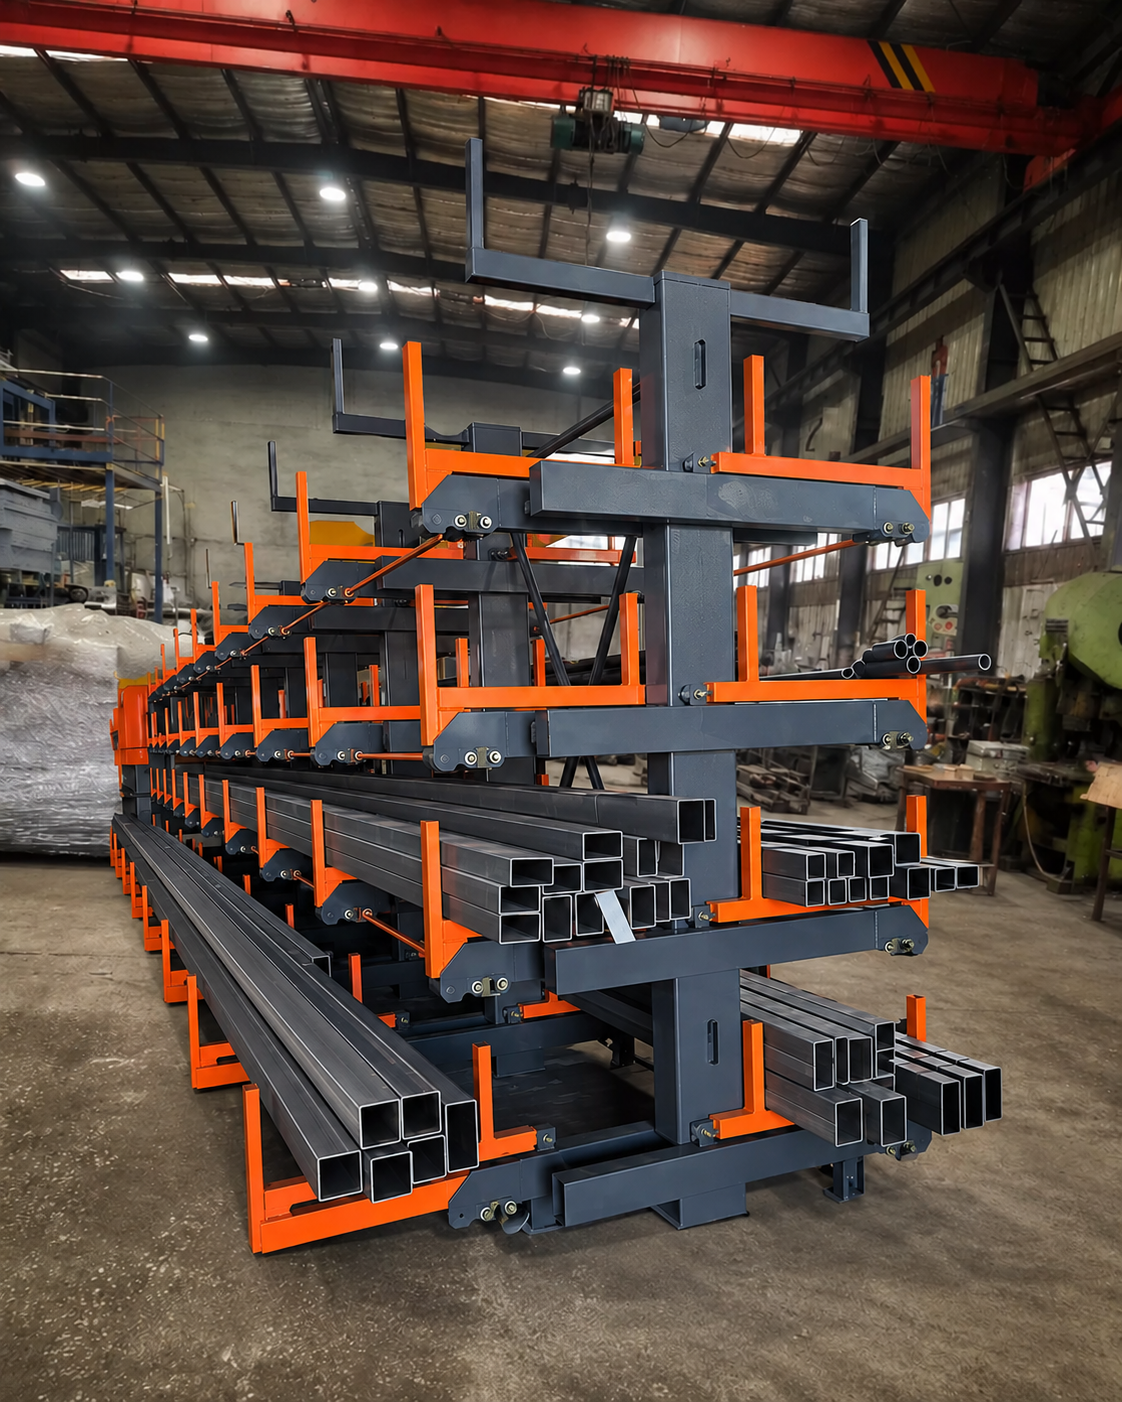
| Консольные стеллажи | Длинные и тяжёлые пачки прутка, уголка и швеллера; загрузка краном или погрузчиком. | Типоразмеры разделяются по ярусам, а торцевая маркировка остаётся хорошо видимой. |
| «Консоль 6000» | Длинномер стандартной длины до 6000 мм и частый доступ к отдельным позициям. | Каждый выдвижной ярус получает собственный адрес, а материал не нужно перекладывать через соседние позиции. |
| Сотовые стеллажи «СОТА» | Большое количество прутков, кругов, профилей и заготовок разных сечений. | Физически отделённые каналы не позволяют похожим типоразмерам смешиваться. |
| Автоматизированный Dubble-Tower | Средний и большой объём сортового проката, высокая номенклатура и интенсивная выдача. | Каждому типоразмеру назначается кассета и адрес, а система подаёт нужную позицию оператору. |
Базовый консольный стеллаж рационален при сравнительно небольшом количестве типоразмеров и понятном обороте. Если ассортимент растёт, нельзя просто складывать новые позиции на свободные участки прежних ярусов. Консоль следует разделить ограничителями или выделить дополнительный уровень.
Для большого количества близких по размеру прутков и профилей сотовая схема удобнее, потому что разделение заложено в самой конструкции. Каждый канал можно закрепить за определённым диаметром, размером или маркой материала.
При частом отборе важен доступ к конкретному адресу. Выдвижные консоли позволяют подать отдельный ярус в рабочую зону без перекладки соседних материалов. Автоматизированная башенная система идёт дальше: оператор выбирает позицию, после чего к станции выдачи поступает назначенная ей кассета.
Организуйте приёмку без временных «безымянных» пачек
Материал нужно идентифицировать до размещения на стеллаже. Сотрудник сверяет поставку с документами, проверяет размеры, присваивает партию и печатает бирку. Только после этого пачка получает адрес.
Если место ещё не подготовлено, груз размещают в обозначенной карантинной зоне, а не на первой свободной консоли. Такая зона должна быть отделена от принятого металла и иметь собственную маркировку.
Перемещение между адресами оформляют в момент операции. Запись «перенесём в системе позже» быстро создаёт расхождение между фактическим и учётным остатком. При работе со сканером сотрудник сначала считывает код материала, затем код ячейки и получает подтверждение допустимости размещения.
Отделите остатки от полноразмерного проката
После резки остаются отрезки одинакового сечения, но разной длины и иногда разных плавок. Если возвращать их в исходную пачку без маркировки, уже через несколько смен происхождение металла становится неизвестным.
Для остатков выделяют отдельные секции или ячейки, наносят новую бирку с фактической длиной и сохраняют связь с исходной партией. В учёте следует определить минимальную длину остатка, которая ещё считается полезным материалом. Это не позволит заполнять стеллажи обрезками, которые фактически не используются.
Проверяйте систему короткими регулярными аудитами
Полная инвентаризация выявляет проблему слишком поздно. Эффективнее ежедневно проверять несколько адресов: совпадают ли табличка, фактический профиль, марка, партия и остаток в системе. Особое внимание уделяют зонам приёмки, возвратам после резки и ярусам с высокой оборачиваемостью.
- каждая номенклатурная позиция имеет отдельный адрес;
- адрес и бирка читаются из рабочего прохода;
- остатки промаркированы и отделены от полноразмерного проката;
- перемещения отражаются в учёте сразу после выполнения;
- консоли, ячейки и кассеты рассчитаны на фактическую нагрузку;
- проходы позволяют безопасно работать крану или погрузчику.
Хранение без пересортицы — это не только аккуратная раскладка металла. Это система, в которой конструкция стеллажа, адресация, маркировка и складской учёт поддерживают друг друга. Когда для каждой позиции предусмотрено физически отделённое место, а сотруднику не приходится определять профиль на глаз, выдача становится быстрее, инвентаризация — точнее, а риск передать в производство неподходящий материал заметно снижается.
Нужна система хранения под вашу номенклатуру?
Подготовьте перечень профилей, длину и массу пачек, количество типоразмеров, частоту отбора и план помещения. По этим данным можно подобрать компоновку, которая разделит позиции и сохранит удобный доступ к каждому адресу.
Заказать проектированиеДополнительно
Ленточнопильные полотна по металлу можно купить в компании ОСК. Напишите на почту info@osk-group.ru или по телефону 8 (800) 301-01-59, наши менеджеры свяжутся с вами!